 EN
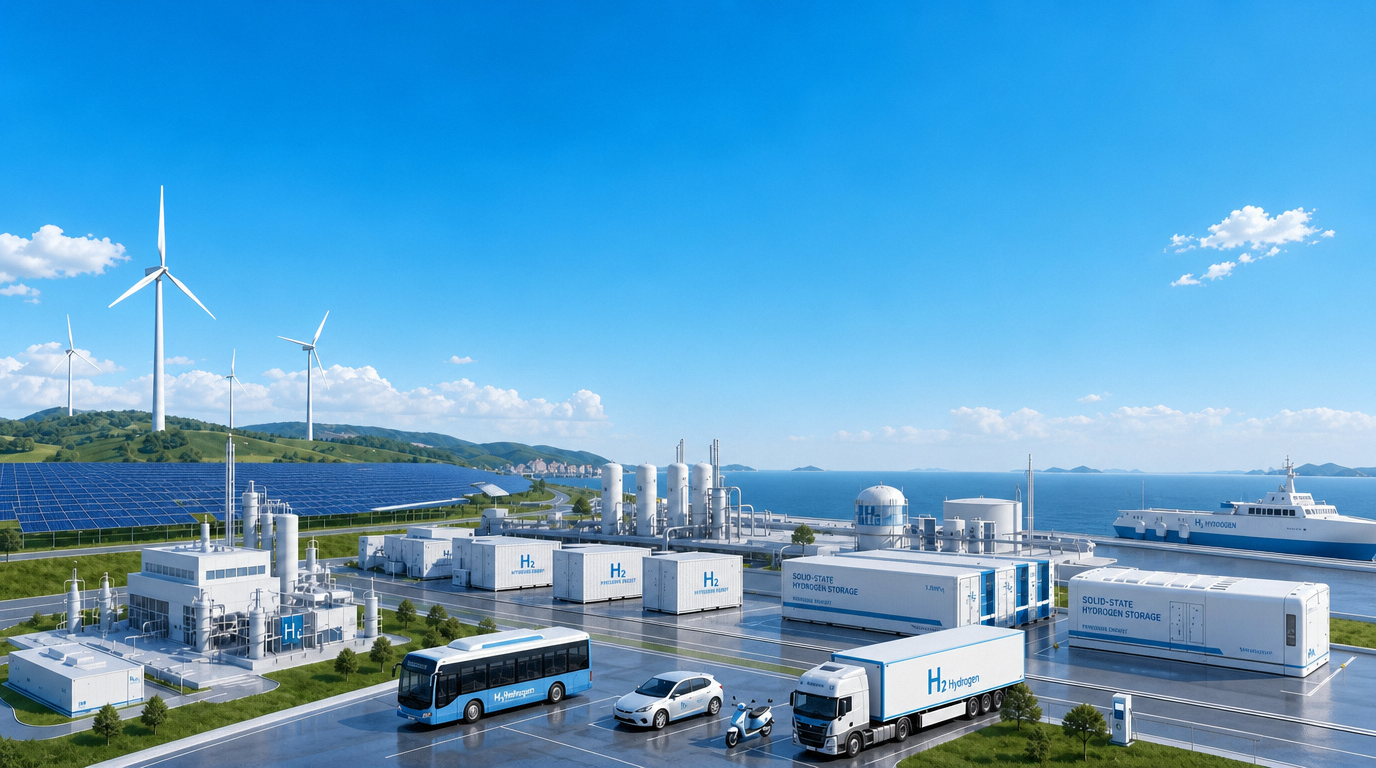
Коротше кажучи: Більшість водневих систем — це централізовані конструкції, зменшені до меншого розміру, і саме тому так багато розподілених проектів застопорюються через вартість та отримання дозволів. Рішення полягає у виборі компонентів з урахуванням обмежень, які справді діють у місці використання: переривчасте електропостачання, невеликі прирости потужності, безпека низького тиску, відсутність перевезень автомобілем. Такі вимоги вказують на певну комбінацію — Електроліз AEM для виробництва та твердотільне водневе зберігання на основі метал-гідридів для буферизації . У цій статті розглядається, чому кожна частина цієї пари підходить, що насправді кажуть опубліковані показники продуктивності та які проблеми досі залишаються відкритими.
Невідповідність, про яку ніхто не хоче говорити
Зелений водень створювався на припущенні масштабу. Оголошення про проекти вимірюються сотнями мегаватів. Заводи з виробництва електролізерів розраховані на гігавати. Криві вартості побудовані на припущенні, що один дуже великий завод буде обслуговувати одного дуже великого споживача за допомогою трубопроводу, який вже існує.
Справжній попит на водень рідко виглядає саме так.
Місця, де водень дійсно потрібен — заправна станція на логістичному коридорі, металургійний завод із одним пічним агрегатом, теплиця, резервне електроживлення центру обробки даних або віддалена мікромережа, що зараз працює на дизельному паливі — є невеликими, розосередженими й майже ніколи не розташованими безпосередньо над газопроводом. Для них централізоване виробництво означає додаткові витрати на стиснення, зберігання під високим тиском, перевезення автомобілем-цистерною та розлив, крім самої вартості виробництва. У багатьох розподілених випадках вартість цього ланцюга поставки перевищує вартість виробництва водню з самого початку.
Тож чесне питання полягає не в тому: «Як зробити централізоване виробництво водню дешевшим?», а в тому: як виглядає система водню, спроектована з самого початку для розподілу, а не як масштабоване зменшення нафтопереробного заводу?
Відповідь є конкретною: Електроліз AEM для виробництва та твердотільне зберігання у метал-гідридних матеріалах для буферизації.
Чому обидві існуючі технології електролізерів є недостатніми у малих масштабах
Сьогодні існує два зрілих способи розкладу води, і обидва були оптимізовані не для розподіленого використання.
Алкалінний електроліз це дешево й довговічно, але створено для роботи в усталеному режимі. Великі лужні електролізери погано переносять швидкі зміни навантаження, характерні для сонячної та вітрової енергії. Крім того, вони працюють із рідким електролітом (зазвичай KOH), що вимагає обробки лугів, очищення газів і має мінімальне навантаження, нижче якого система взагалі не може працювати. Це саме протилежний профіль для установки, яка має слідувати за продуктивністю сонячних панелей на даху.
Electrolysis pem pEM вирішує проблему динаміки. Вона швидко реагує на зміни навантаження, працює при високій густині струму, виробляє чистий водень високої чистоти й функціонує в широкому діапазоні навантажень. Однак вона потребує іридію на аноді та металів платинової групи в елементі — це структурна вартість і ризик для ланцюга поставок, які не можна знизити лише збільшенням обсягів виробництва. Переваги PEM справжні, але їх дорогувато відтворювати в кожному пункті попиту.
AEM — мембрана з аніонним обміном — свідомо займає проміжне положення. Він використовує архітектуру елементів PEM (тонка мембрана, сухий катод, високочистий вихід, швидка реакція, широкий діапазон регулювання), але з хімією, подібною до лужної, яка не потребує іридію чи платини. Результат працює як PEM, але виготовлений із матеріалів, більш типових для лужних систем.
Що насправді кажуть опубліковані дані AEM
Показники продуктивності тепер є достовірними, а не лише бажаними. Мегаватні системи AEM компанії Enapter було оголошено у 51,3 кВт·год на кілограм водню у травні 2025 року, покращено від 53,3 кВт·год/кг . За нижчою теплотворною здатністю водню (33,33 кВт·год/кг) значення 53,3 кВт·год/кг відповідає приблизно 62,5 % ефективності системи — зауважте, що це виміряно при тиску виходу 35 бар і чистоті ~99,9 %, а не при атмосферному тиску з вологим і забрудненим газовим потоком.
Порівняльна одиниця потужністю 1 МВт має номінальну потужність до 210 м³/год (≈450 кг/добу) , чистота 99,95 % (до 99,999 % за наявності додаткового осушувача), тиск на виході 35 бар, діапазон регулювання потужності від 3 % до 100 % навантаження .
Останнє значення має більше значення, ніж показник ефективності. Діапазон регулювання потужності від 3 до 100 % дозволяє живити електролізер безпосередньо від переривчастого джерела енергії, а не від мережевого договору.
А оскільки архітектура є модульною — багато однакових невеликих стеків замість одного великого елемента — потужність збільшується невеликими кроками, відмова одного стека вимагає лише технічного обслуговування, а не призводить до простою, і не існує мінімального розміру установки, нижче якого економіка стає нежиттєздатною.
Бажаєте повну специфікацію? Завантажте технічний опис лінійки [PRODUCT-LINE] →
Твердотільне зберігання: відмова від тиску без втрати щільності
Якщо AEM вирішує проблему виробництва, то сторона зберігання водню в розподілених системах має власну «типову» відповідь — і ця типова відповідь є неправильною.
Стиснений водень за тиском 350–700 бар є стандартним підходом, і він тягне за собою певний набір витрат: дорогі композитні резервуари, багатоступеневе стиснення з власним енергетичним штрафом, суворі відстані розділення, періодична повторна кваліфікація та резервуар, який або повний, або заповнюється. У розподіленій системі самий компресор може становити непропорційно велику частку загальної вартості обладнання.
Металогідриди зберігають водень у твердому стані. Водень поглинається в металевий сплав із утворенням гідриду й виділяється за потреби під дією тепла. Вільного газу під високим тиском немає — робочий тиск для заряджання зазвичай нижче 5 МПа , а водень хімічно зв’язаний, а не просто стиснутий.
Випливають три наслідки, і саме вони є причиною того, що цей підхід підходить для розподіленої системи.
Безпека є структурною, а не процедурною
Коли водень зв’язаний у твердому стані, при витоку не утворюється велика вогненебезпечна хмара, а при проколі не вивільняється весь запас водню одразу. Десорбція — це повільний процес, обмежений теплом: у разі пожежі чи удару матеріал не може миттєво вивільнити весь свій вміст, що елімінує найгірший сценарій вторинної аварії. Це властивість самого матеріалу, а не додаткової системи безпеки. Також це може суттєво спростити отримання дозволів на об’єктах, розташованих поблизу населення.
Об’ємна густина справді висока
Опубліковані порівняння вказують, що об’ємна енергетична густина металогідридів становить приблизно у 2–4,4 раза більше, ніж у водню, стиснутого до 35 МПа . Розподілені об’єкти зазвичай мають обмежене місце, тому саме цей показник визначає, чи фізично поміститься одиниця зберігання.
Без випаровування, без саморозряду
На відміну від рідкого водню, нічого не випаровується, коли система перебуває в режимі очікування. Тривале зберігання в режимі очікування — саме те, що потрібно для резервного живлення та сезонних акумуляторів енергії — стає практичним.
Компроміс є чесним і має бути чітко сформульованим: гідриди — це важке . Гравіметрична ємність є слабкою віссю.
|
Матеріал |
Зворотна гравіметрична ємність |
Температура дезорбції |
Тиск дезорбції |
Примітки |
|
LaNi₅ (лантан-нікель) |
~1,4–1,6 мас. % |
~20 °C |
0,2–0,8 МПа |
Робота за кімнатної температури, швидка кінетика, відпрацьована й широко поширена |
|
TiFe (титан-залізо) |
~1,8–1,9 мас. % |
~20 °C |
0,2–1,0 МПа |
Низька вартість, робота за кімнатної температури, активація може бути непередбачуваною |
|
TiMn₂ (титан-манган) |
~2,0–2,1 мас. % |
~20 °C |
0,5–1,0 МПа |
Добрий циклічний стабільний стан |
|
V–Ti–Cr (ОЦК твердий розчин) |
~3,5–3,8 мас. % |
~20 °C |
0,1–0,3 МПа |
Найвища ємність при кімнатній температурі, але гірший циклічний ресурс і вища вартість |
|
MgH₂ (магнієвий гідрид) |
~7,6 мас. % теоретично (~5,5 мас. % зворотно в практиці) |
~280–300 °C |
~0,1 МПа |
Найлегший варіант серед усіх, але для виділення водню потрібне високоякісне тепло |
Як читати цю таблицю: для розподіленого накопичення при кімнатній температурі основними матеріалами є інтерметалічні сполуки (LaNi₅, TiFe, TiMn₂). Системи на основі магнію переважають за масою та вартістю сировини, але їх використання виправдане лише там, де вже доступне джерело високотемпературного тепла — наприклад, промислові теплові відходи або високотемпературний технологічний потік.
Ще одна властивість має тихий, але важливий вплив: оскільки дезорбція — ендотермічний , одиниця зберігання поглинає тепло, коли вивільняє водень назад. У поєднанні з паливним елементом це є перевагою, а не недоліком — опубліковані дослідження вказують, що гідридна система може поглинати близько 20–30 % теплових втрат паливного елемента під час дезорбції, що одночасно полегшує охолодження паливного елемента й підвищує загальну ефективність системи. При стиснутому зберіганні нічого не повертається.
Подивіться, як усе поєднується: Ознайомтеся з нашим асортиментом твердотільного зберігання водню →
Чому дві частини належать одна одній
Поодинці кожна з них є хорошим компонентом. Разом вони замикують ланцюг, який жодна з них не може замкнути окремо.
Архітектура коротка: відновлювані джерела енергії → постійний струм (DC bus) → електролізер AEM → водень за тиску ~35 бар → зберігання в метал-гідриді → паливний елемент або роздавач. Без багатоступеневого стиснення до 700 бар. Без рідкого водню. Без вантажівки для доставки.
Специфічні синергії:
- Динамічне узгодження. Діапазон регулювання електролізера від 3 до 100 % відповідає виробництву енергії з відновлюваних джерел; гідридний буфер компенсує розбіжності між виробництвом та споживанням без потреби у високотисковому каскаді.
- Сумісність тисків. Тиск на виході AEM і тиск заряджання гідриду мають однаковий порядок величини. Вам не потрібно купувати дорогий ступінь стиснення лише для того, щоб забезпечити взаємодію двох кінців системи.
- Теплова інтеграція. Відпрацьоване тепло паливного елемента забезпечує десорбцію гідриду. Електроенергія на вході, електроенергія на виході — а теплота виконує корисну роботу замість відводу в атмосферу.
- Безпека в точці використання. Розподілена установка зазвичай розташована поблизу людей: на автопарковищі, на території кампусу чи будівлі. Зберігання водню у твердому стані при низькому тиску змінює профіль ризиків усієї установки.
- Узгодження масштабів. Модульні стеки AEM та модульні гідридні контейнери масштабуються невеликими кроками, тому об’єкт потужністю 50 кВт і об’єкт потужністю 2 МВт використовують одну й ту саму технологію — а не дві різні сімейства продуктів.
Там, де це перемагає першим
Заправка в точці потреби. Депо чи логістичний хаб, який виробляє й зберігає власний водень, уникне вартості поставки газу автоцистернами, що для малих обсягів є домінуючою статтею витрат.
Мікромережі, що замінюють дизель. Сонячна енергетика плюс акумулятори плюс водень стає життєздатною там, де альтернативою є дизельні електростанції та логістика палива до віддаленого об’єкта — і властивість сезонного зберігання тут має значення, на відміну від акумуляторів.
Промислове резервне живлення та критично важливе електропостачання. Центри обробки даних, телекомунікаційні об’єкти та ланцюги холодового зберігання потребують тривалого резервного живлення з низьким рівнем обслуговування. Тверді системи зберігання не мають саморозряду, а систему можна перевіряти без випуску продукту.
Автономні промислові джерела тепла та сировини. Там, де на підприємстві вже є відпрацьоване тепло, магнієва система може поєднувати високу масову ємність із джерелом тепла, яке інакше викидають.
Дослідження та пілотні лінії. Широкий діапазон регулювання потужності й модульна потужність роблять AEM практичним для об’єктів, які не можуть виправдати мінімальну потужність у мегаватному масштабі.
Економіка, викладена чесно
Історія вартості швидко покращується, але варто розділити опубліковані дані компанії з результати, перевірені незалежними сторонами .
Enapter публічно встановила ціль щодо капітальних витрат на електролізер у розмірі 550 євро/кВт у серійному виробництві, порівняно з приблизно 3 333 євро/кВт у виробництві малими партіями. Компанія також зазначила, що одиниця AEM потужністю 1 МВт може досягти приблизно 2,26 дол. США/кг водню за ціни на електроенергію 30 євро/МВт·год, що зростає до приблизно 3,33 євро/кг за ціни 50 євро/МВт·год за умови коефіцієнта завантаження 98 %. Це прогнози компанії, засновані на певних припущеннях — сприймайте їх як орієнтовні, а не як аудитовані показники.
Що таке ні прогноз ґрунтується на структурній логіці: відновлювана електроенергія є домінуючою складовою вартості «зеленого» водню, тому ефективність системи визначає мінімальну рівневу вартість. При 51–53 кВт·год/кг технологія AEM є конкурентоспроможною порівняно з типовими ефективностями лужних та PEM-систем, а в деяких конфігураціях — навіть перевершує їх, досягаючи цього без використання іридію. Для розподіленого виробництва показник ефективності має більше значення, ніж капіталовкладення , оскільки електроенергію часто закупають за роздрібними або майже роздрібними тарифами, а не за промисловими оптовими цінами.
З боку зберігання торгівля відрізняється: ви обмінюєте капітальні витрати на сплав на економію витрат на стиснення, посудини під високим тиском і перевезення автотранспортом. У невеликих розподілених установках така торгівля зазвичай вигідна для твердотільних технологій. У дуже великих установках, пов’язаних з газопроводами, це зазвичай не так — що й є головною ідеєю.
Що ще потрібно покращити
Збалансований випадок має чітко називати відкриті проблеми.
- Стійкість мембрани AEM. Аніон-обмінні мембрани досі стикаються з проблемами лужної стійкості та деградації під час тривалої експлуатації. Доведена в умовах експлуатації тривалість роботи стека є єдиним найважливішим показником довіри до цієї технології.
- Масштаб виробництва. Більшість обсягів AEM досі походить від невеликих модульних одиниць. Автоматизоване виробництво стеків — це ключовий фактор, що перетворює компонент вартістю 3333 євро/кВт на компонент вартістю 550 євро/кВт.
- Гравіметрична вагова пеня гідридів. Для будь-чого, що має рухатися, металеві гідриди — неправильний вибір. Це стаціонарна технологія.
- Термокерування в гідридних шарах. Низька теплопровідність у матеріалах, таких як MgH₂, створює внутрішні температурні градієнти та «гарячі плями», що обмежують частину теоретичної ємності, яку можна фактично використовувати. Проектування системи — а не лише наука про матеріали — визначає реальну продуктивність.
- Вартість сплаву та термін циклічного життя. Матеріали класу LaNi₅ є зрілими, але вимагають рідкісноземельних компонентів; тверді розчини з об’ємно-центрованою кубічною (BCC) структурою мають вищу ємність, але й надалі страждають від деградації під час циклювання.
Жодна з цих причин не є підставою для очікування. Вони є підставою для точного визначення сегменту, у який ви продаєте свою продукцію.
Поширені запитання
Що таке електроліз AEM і чим він відрізняється від PEM та лужного електролізу? Електроліз AEM (аніон-обмінна мембрана) використовує тонку полімерну мембрану для перенесення гідроксид-іонів, поєднуючи архітектуру елементів PEM із хімією, подібною до лужної. Він забезпечує швидке регулювання потужності, широкий діапазон навантаження та високу чистоту водню, як і PEM, але без потреби в іридії та інших платинових металах, характерних для PEM.
Скільки енергії витрачає електролізер AEM на один кілограм водню? Системи AEM класу мегават від Enapter були оголошені в травні 2025 року з показником 51,3 кВт·год/кг, що є покращенням порівняно з попередніми 53,3 кВт·год/кг. За нижчою теплотворною здатністю водню (33,33 кВт·год/кг) це відповідає приблизно 62,5 % ефективності системи за тиску на виході 35 бар і чистоти ~99,9 %.
Що таке твердотільне зберігання водню? Водень у ньому зберігається хімічно зв’язаним усередині металевого сплаву у вигляді гідридів, а не стиснутим газом. Водень виділяється за потреби під дією тепла. Робочий тиск під час заряджання зазвичай нижчий за 5 МПа.
Чи є твердотільне зберігання водню безпечнішим за стиснутий водень? Профіль ризиків структурно відрізняється. Водень, зв’язаний у твердому стані, не утворює великої вибухонебезпечної хмари при витіканні, а десорбція — це повільний процес, обмежений подачею тепла, тому весь запас не може бути виділений миттєво. Об’ємна енергетична щільність метал-гідридів також приблизно в 2–4,4 раза вища за аналогічний показник для водню, стиснутого до 35 МПа.
Чи може зберігання за допомогою метал-гідридів працювати за кімнатної температури? Так — сім’я інтерметалічних сполук це робить. LaNi₅ дезорбують приблизно за 20 °C та 0,2–0,8 МПа, TiFe — приблизно за 20 °C та 0,2–1,0 МПа. Гідрид магнію має значно вищу ємність (теоретично 7,6 мас. %), але для виділення водню йому потрібно приблизно 280–300 °C.
Чи є виробництво водню на розподілених об’єктах сьогодні конкурентоспроможним за вартістю? Це залежить майже виключно від ціни на електроенергію. Компанія Enapter заявила, що 1 МВт AEM-установка може досягти вартості близько 2,26 €/кг за ціни електроенергії 30 €/МВт·год, а при ціні 50 €/МВт·год вартість підніметься до приблизно 3,33 €/кг за коефіцієнта завантаження 98 %. Це прогнози компанії, а не незалежно перевірені дані — однак у розподілених системах відсутність стиснення та перевезень автомобілем ще більше покращує економічну картину.
Головне
Розподілене виробництво водню зазнає невдачі, коли його сприймають як мініатюрну версію централізованого виробництва водню. Воно досягає успіху, коли кожний компонент обирають з урахуванням реальних обмежень: переривчастого вхідного електроживлення, невеликих кроків збільшення потужності, безпеки низького тиску, відсутності перевезень автомобілем, мінімального технічного обслуговування та розташування об’єкта поблизу населення.
Електроліз AEM вирішує питання виробництва згідно з цим технічним завданням — поведінка, подібна до PEM, але без високих матеріальних витрат PEM. Зберігання у метал-гідридах вирішує питання зберігання — висока об’ємна щільність, тиск навколишнього середовища, відсутність випаровування та тепловий зв’язок із паливним елементом, що забезпечує повернення енергії.
Разом вони не просто трохи знижують вартість. Вони повністю усувають компресор, каскад високого тиску та вантажівку для доставки з системи. Саме це робить розподілене водневе виробництво системою, яку справді можна встановити, отримати дозвіл на експлуатацію та експлуатувати.
Плануєте проект розподіленого водневого виробництва? Зв’яжіться з нашою інженерною командою, щоб обговорити ваш цикл навантаження та обмеження майданчика →
Джерела та примітки щодо даних
Для читачів, які хочуть перевірити цифри:
- Продуктивність системи AEM — Корпоративне оголошення Enapter, травень 2025 року (51,3 кВт·год/кг для AEM класу мегават); технічна документація та опубліковані технічні описи продукції Enapter (53,3 кВт·год/кг при 35 barg і чистоті ~99,9 %; ефективність 62,5 % за нижчою теплотворною здатністю; діапазон навантаження 3–100 %; 210 Нм³/год). Дані щодо вартості матеріалів та капіталовкладень надані компанією, а не незалежними аудиторами.
- Властивості металогідридів — Дослідження Klopčič et al. та огляд технологій акумулювання енергії урядом Великої Британії (гравіметричні ємності, об’ємна енергетична густина порівняно зі стисненим воднем за тиску 35 МПа, робочі тиски й температури); порівняльна техніко-економічна оцінка стаціонарного зберігання водню (маса шару, теплове навантаження під час дезорбції, порівняння MgH₂ та LaNi₅); огляд проектів демонстрації твердотільного зберігання водню (таблиця параметрів для LaNi₅ / TiFe / TiMn₂ / V–Ti–Cr / MgH₂, тиск заряджання нижче 5 МПа, інтеграція 20–30 % тепла, що втрачається паливними елементами).
- Значення подано у вигляді діапазонів наведені діапазони значень із різних джерел, а не окремі вимірювання. Якщо цифра є теоретичним максимумом (наприклад, MgH₂ — 7,6 мас. %), вона позначена відповідним чином і не повинна сприйматися як досяжне значення на рівні системи.
Зміст
- Невідповідність, про яку ніхто не хоче говорити
- Чому обидві існуючі технології електролізерів є недостатніми у малих масштабах
- Твердотільне зберігання: відмова від тиску без втрати щільності
- Чому дві частини належать одна одній
- Там, де це перемагає першим
- Економіка, викладена чесно
- Що ще потрібно покращити
- Поширені запитання
- Головне