 EN
Накратко: Повечето водородни системи са централизирани проекти, намалени до по-малки размери — и затова толкова много разпределени проекти спират поради високи разходи и проблеми с разрешенията. Решението е да се избират компоненти, които отговарят на реалните ограничения на мястото на употреба: променлива мощност, малки стъпки за увеличаване на капацитета, безопасност при ниско налягане, липса на доставки с камиони. Тази спецификация сочи към конкретна комбинация — Електролиза с AEM за производство и твърдотелно съхранение с метални хидриди за буферизиране . В тази статия се разглежда защо всяка от двете части е подходяща, какви са публикуваните показатели за ефективност и кои проблеми все още не са решени.
Несъответствието, за което никой не иска да говори
Зеленият водород се основава на предположението за мащаб. Обявите за проекти се измерват в стотици мегавата. Заводите за електролизатори са проектирани за гигаватови мощности. Кривите на разходите се чертаят въз основа на предпоставката, че един много голям завод ще обслужва един много голям потребител, свързан с него чрез тръбопровод, който вече съществува.
Реалното търсене на водород рядко изглежда по този начин.
Местата, които действително имат нужда от водород — бензиностанция за презареждане по логистичен коридор, металургичен завод с една пещ, оранжерия, резервно захранване за център за обработка на данни или отдалечена микросет, която в момента използва дизелово гориво — са малки, разпръснати и почти никога не се намират върху тръбопровод. За тях централизираното производство означава допълнителни разходи за компресиране, съхранение под високо налягане, транспортиране с камиони и раздаване, освен самите производствени разходи. В много разпределени случаи тази верига за доставка струва повече от производството на водорода отначало.
Честният въпрос следователно не е „как да направим централизирания водород по-евтин?“, а: как изглежда една водородна система, когато е проектирана от самото начало за разпределено използване, вместо да представлява мащабирана копия на рафинерия?
Отговорът е конкретен: Електролиза с AEM за производство и твърдотелно съхранение с метални хидриди за буферизиране.
Защо двете установени технологии за електролизери не са подходящи за малки мащаби
Днес съществуват два зрели метода за разделяне на вода, като и двата са оптимизирани за други цели освен за разпределена употреба.
Алкален електролиз е евтин и издръжлив, но е проектиран за непрекъснато (стационарно) функциониране. Големите алкални стекове не понасят скоростите на промяна на мощността, които са характерни за слънчевата и вятърната енергия. Освен това те работят с течен електролит (обикновено КОН), който води до необходимост от работа с корозивни вещества, пречистване на газовете и минимален товар, под който системата изобщо не може да функционира. Това е точно неподходящ профил за устройство, което трябва да следва производителността на фотоволтаичен панел на покрива.
Pem електролиз решава проблема с динамиката. То реагира бързо, работи при висока плътност на тока, произвежда чист водород с висока степен на чистота и функционира в широк диапазон на натоварване. В същото време то зависи от иридий на анода и метали от платиновата група в клетката — структурни разходи и рискове за веригата на доставки, които не могат да бъдат елиминирани само чрез увеличаване на обемите. Силата на PEM е реална, но е скъпо да се възпроизведе във всеки отделен пункт на търсене.
AEM — анионен разменен мембранен електролизер — съзнателно заема средно положение. Той заимства архитектурата на клетките на PEM (тънка мембрана, сух катод, високочист изход, бърз отговор, широк диапазон на регулиране), но използва алкалноподобна химия, която не изисква иридий или платина. Резултатът се държи като PEM и се изгражда от материали, по-близки до тези при алкалните системи.
Какво всъщност казват публикуваните данни за AEM
Показателите за производителност сега са достоверни, а не само амбициозни. Мегаватовите AEM системи на Enapter бяха обявени през 51,3 kWh на килограм водород през май 2025 г., подобрени спрямо 53,3 kWh/kg . При долна топлинна стойност на водорода (33,33 kWh/kg) 53,3 kWh/kg съответства приблизително на 62,5 % ефективност на системата — и имайте предвид, че това се измерва при изходно налягане 35 bar и чистота ~99,9 %, а не при атмосферно налягане с влажен и замърсен газов поток.
Сравнимата единица от 1 MW е проектирана за до 210 Nm³/ч (≈450 кг/ден) , чистота 99,95 % (до 99,999 % с опционален осушител), изходно налягане 35 бара и диапазон на промяна на натоварването от 3 % до 100 % .
Това последно число има по-голямо значение от показателя за ефективност. Диапазонът на промяна на натоварването от 3–100 % е това, което позволява на електролизера да се захранва директно от променлив източник, а не от мрежов договор.
И тъй като архитектурата е модулна — много еднакви малки стека вместо един голям клетъчен елемент — мощността се мащабира в малки стъпки, повреденият стек е просто поддръжка, а не спиране на производството, и няма минимален размер на инсталацията, при който икономиката се разпада.
Искате пълната спецификация? Свалете техническия документ на [PRODUCT-LINE] →
Твърдотелно съхранение: отказ от налягане без загуба на плътност
Ако AEM решава проблема с производството, то за съхранението на водорода в разпределени системи има свой стандартен отговор — и този стандартен отговор е погрешен.
Сгъстеният водород при налягане 350–700 bar е стандартният подход и носи със себе си специфичен набор от разходи: скъпи композитни резервоари, многостепенна компресия със собствена енергийна загуба, строги разстояния за отделяне, периодично повторно квалифициране и резервоар, който или е пълен, или се пълни. В разпределена система самият компресор може да представлява непропорционално голяма част от баланса на инсталацията.
Металните хидриди съхраняват водорода в твърдо състояние. Водородът се абсорбира в сплав от метали, за да образува хидрид, и се отделя по изискване чрез прилагане на топлина. Няма свободен газ под високо налягане — работното налягане за зареждане обикновено е по-малко от 5 MPa , а водородът е химически свързан, а не просто компресиран.
Следват три последици, които обясняват защо този подход е подходящ за разпределена система.
Безопасността е структурна, а не процедурна
Когато водородът е свързан в твърдо състояние, при теч няма образуване на голямо запалимо облак, а при пробив не се освобождава целият запас наведнъж. Десорбцията е бавен процес, ограничен от топлината — при пожар или удар материала не може да освободи съдържанието си мигновено, което премахва най-опасния път за вторични инциденти. Това е свойство на материала, а не на добавена система за безопасност. Също така може значително да опрости процедурата по получаване на разрешения за обекти, разположени близо до населени места.
Обемната плътност е наистина висока
Публикуваните сравнения посочват обемната енергийна плътност на металните хидриди приблизително на 2 до 4,4 пъти по-висока от тази на водорода, компресиран до 35 MPa . Разпределените обекти обикновено са ограничени по площ, затова именно този показател решава дали един складов единица физически ще се побере.
Няма изпаряване, няма саморазряд
За разлика от течен водород, нищо не изпарява, докато системата стои в бездействие. Дълготрайното резервно съхранение — точно онова, от което имат нужда приложенията за резервно захранване и сезонно буферно съхранение — става практически осъществимо.
Компромисът е честен и трябва да се изкаже ясно: хидридите са тежък . Гравиметричната капацитетност е слабата ос.
|
Материал |
Обратима гравиметрична капацитетност |
Температура на дезорбция |
Налягане на дезорбция |
Бележки |
|
LaNi₅ (лантаним-никел) |
~1,4–1,6 мас.% |
~20 °C |
0,2–0,8 MPa |
Работа при стайна температура, бързи кинетики, зрели и широко разпространени |
|
TiFe (титан-желязо) |
~1,8–1,9 мас. % |
~20 °C |
0,2–1,0 MPa |
Ниска цена, работа при амбиентни условия, активирането може да е капризно |
|
TiMn₂ (титан-манган) |
~2,0–2,1 мас. % |
~20 °C |
0,5–1,0 MPa |
Добра циклична стабилност |
|
V–Ti–Cr (BCC твърд разтвор) |
~3,5–3,8 мас. % |
~20 °C |
0,1–0,3 MPa |
Най-висока капацитетна мощност при температура на заобикалящата среда, но по-нисък брой цикли и по-висока цена |
|
MgH₂ (магнезиев хидрид) |
~7,6 тегловни % теоретично (~5,5 тегловни % обръщаемо в практиката) |
~280–300 °C |
~0,1 MPa |
С най-малка маса досега, но изисква топлина от висококачествен източник за освобождаване |
Как да се чете тази таблица: за разпределено буфериране при температура на заобикалящата среда семейството междудобни съединения (LaNi₅, TiFe, TiMn₂) е основният избор. Системите въз основа на магнезий печелят по отношение на тегло и разходи за суровини, но са оправдани само там, където вече съществува източник на високотемпературна топлина — например промишлена топлинна загуба или високотемпературен технологичен поток.
Още едно свойство е тихо важно: тъй като десорбцията е ендотермичен , единицата за съхранение поглъща топлина, когато освобождава водород. При свързване с горивна клетка това е предимство, а не недостатък — публикувани изследвания показват, че хидридната система може да поглъща около 20–30 % от отпадната топлина на горивна клетка по време на дезорбция, което едновременно намалява нуждата от охлаждане на горивната клетка и подобрява общата ефективност на системата. При компресираното съхранение няма връщане на енергия.
Вижте как всичко се съчетава: Изследвайте нашия асортимент твърдотелни системи за съхранение на водород →
Защо двете части принадлежат една на друга
Поотделно всяка от тях е добър компонент. Заедно те затварят цикъл, който никоя от тях поотделно не може да затвори.
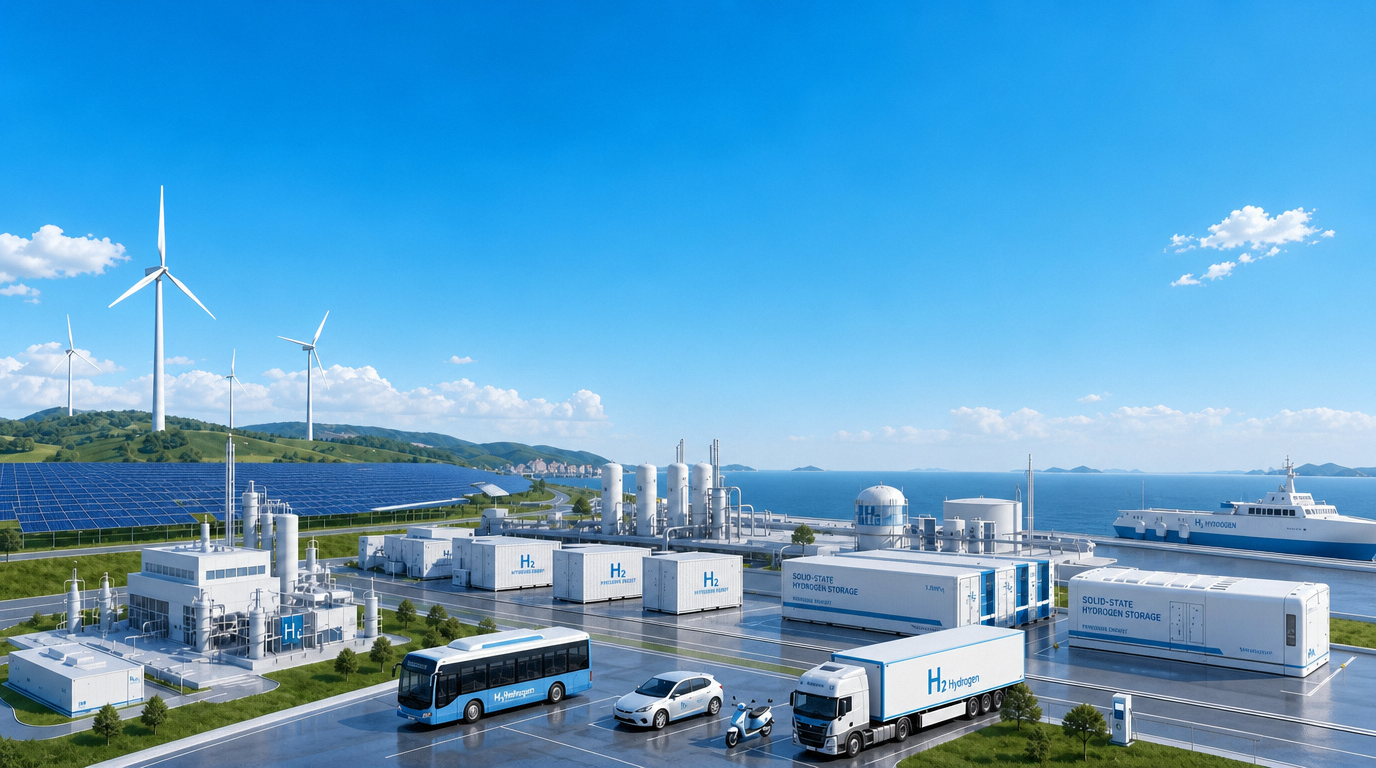
Архитектурата е кратка: възобновяеми източници → постоянен ток (DC) шина → AEM електролизер → водород при ~35 bar → металхидридно съхранение → горивна клетка или диспенсер. Няма многостепенна компресия до 700 bar. Няма течен водород. Няма доставка с камион.
Конкретните синергии:
- Динамично съвпадане. Режимът на електролизера при 3–100 % мощност следва производството от възобновяеми източници; хидридният буфер компенсира несъответствието между производство и търсене, без да се изисква високоналягане.
- Съвместимост по налягане. Налягането на изхода от AEM и налягането за зареждане на хидрид са от еднакъв порядък. Не се налага скъпо стъпало за компресия само за да се осигури съвместимост между двете страни.
- Топлинна интеграция. Отпадната топлина от горивната клетка задвижва дезорбцията на хидрид. Електричество навътре, електричество навън — а топлината извършва полезна работа вместо да се отвежда в атмосферата.
- Безопасност на мястото на употреба. Разпределеното място обикновено е близо до хора: депо, кампус, сграда. Складирането на водород под ниско налягане в твърдо състояние променя профила на риска за цялата инсталация.
- Съразмерност на мащаба. Модулните AEM-стекове и модулните хидридни контейнери се мащабират постепенно, така че обект с мощност 50 kW и обект с мощност 2 MW използват една и съща технология — а не два различни продуктови семейства.
Където това печели първо
Зареждане на мястото на потреблението. Депо или логистичен център, който произвежда и съхранява собствен водород, избягва разходите за доставка чрез камиони, които при малки обеми са доминиращият разход.
Микросетове, заместващи дизеловото гориво. Соларни системи плюс натрупване на енергия плюс водород стават жизнеспособни там, където алтернативата са дизелови генератори и логистика за гориво до отдалечен обект — а свойството за сезонно съхранение има значение в този случай по начин, по който не е важно за батериите.
Промишлен резервен източник и критична електрозахранваща система. Центровете за обработка на данни, телекомуникационните обекти и веригите за студена логистика имат нужда от дълготрайно, с ниско поддръжно резервно захранване. Твърдото съхранение няма саморазряд и системата може да се тества без отвеждане на продукта.
Изолирано промишлено топлинно захранване и суровини. Където една инсталация вече има отпадътно топлинно съоръжение, магнезиевата система може да комбинира висока гравиметрична вместимост с топлинен източник, който иначе се губи.
Изследвания и пилотни линии. Широкият диапазон на регулиране и модулната мощност правят AEM практична за обекти, които не могат да оправдаят минимална мощност от мегаватов мащаб.
Икономиката, изложена честно
Историята за разходите бързо се подобрява, но е полезно да се разграничат публикуваните данни на компанията от резултатите, потвърдени от трета страна .
Enapter публично е посочила цел за капитални разходи за електролизер от 550 €/kW при серийно производство, спад от приблизително 3 333 €/кВт при производство на малки серии. Компанията също е посочила, че един AEM агрегат с мощност 1 МВт може да достигне около 2,26 $/кг водород при цена на електричеството 30 €/МВтч и да се повиши до около 3,33 €/кг при 50 €/МВтч, при допускане на коефициент на натоварване 98 %. Това са проекции на компанията, базирани на специфични предположения — трябва да се разглеждат като ориентировъчни, а не като одитно проверен бенчмарк.
Какво е не проекцията е структурната логика: възобновяемата електроенергия е доминиращата компонента в цената на зеления водород, затова ефективността на системата определя минималната нивелирана цена. При 51–53 кВтч/кг AEM е конкурентоспособен с типичните алкални и PEM системи по ефективност и в някои конфигурации дори ги надвишава, като постига това без иридий. За разпределеното производство числото за ефективност има по-голямо значение от капитала за закупуване , тъй като често електричеството се закупува по тарифи за крайни потребители или близки до тях, а не по индустриални търговски цени.
От страна на съхранението търговията е различна: търгувате капитала за сплав срещу избягнатите разходи за компресия, високонапрежени резервоари и превоз с камиони. При малки, разпределени инсталации тази търговия обикновено е в полза на твърдотелните решения. При много големи инсталации, свързани с тръбопроводи, това обикновено не е така — което е точно целта.
Какво все още трябва да се подобри
Балансиран случай трябва да назове откритите проблеми.
- Дълготрайност на AEM мембраните. Анионно-обменните мембрани все още срещат предизвикателства, свързани с алкалната стабилност и деградацията при продължителни часове на работа. Доказаният в практиката живот на стека е единствената най-важна променлива за доверието към тази технология.
- Мащаб на производството. Повечето AEM продукция досега идва от малки модулни единици. Автоматизираното производство на стекове е ключовият фактор, който превръща компонент с цена 3333 евро/kW в такъв с цена 550 евро/kW.
- Гравиметричният недостатък на хидридите. За всичко, което трябва да се движи, металните хидриди са погрешен отговор. Това е технология за неподвижни приложения.
- Топлинен мениджмънт в хидридните легла. Ниската топлопроводност на материали като MgH₂ води до вътрешни температурни градиенти и горещи точки, които ограничават количеството от теоретичната капацитетност, която всъщност може да се използва. Проектирането на системата — а не само науката за материали — определя реалната производителност.
- Стойност на сплавта и цикловият живот. Материалите от клас LaNi₅ са зрели, но изискват редки земни елементи; твърдите разтвори с BCC структура имат по-висока капацитетност, но все още страдат от деградация при циклиране.
Нито един от тези фактори не е повод да чакате. Те са повод да бъдете точни относно сегмента, в който продавате.
Често задавани въпроси
Какво представлява AEM електролизата и как се различава от PEM и алкалната? AEM (анйонно-обменна мембрана) електролизата използва тънка полимерна мембрана за пренасяне на хидроксидни йони, като комбинира архитектурата на PEM клетката с химията, характерна за алкалната електролиза. Тя осигурява бързо регулиране на мощността, широк диапазон на натоварване и високочист водород, подобно на PEM, но без нуждата от иридий и метали от платиновата група, характерни за PEM.
Колко енергия изразходва AEM електролизаторът за производството на един килограм водород? Системите на Enapter от мегаватов клас с анионна обменна мембрана (AEM) бяха представени през май 2025 г. с енергийна плътност от 51,3 kWh/kg, подобрена от предишните 53,3 kWh/kg. При по-ниската топлинна стойност на водорода от 33,33 kWh/kg това съответства приблизително на 62,5 % ефективност на системата при изходно налягане 35 bar и чистота ~99,9 %.
Какво представлява твърдотелното съхранение на водород? То съхранява водорода химически свързан вътре в метален сплав като хидрид, а не като компресиран газ. Водородът се отделя по изискване чрез прилагане на топлина. Работното налягане по време на зареждане обикновено е под 5 MPa.
Твърдотелното съхранение на водород ли е по-безопасно от компресирания водород? Профилът на риска е структурно различен. Водородът, свързан в твърдо вещество, не образува голямо запалимо облак при изтичане, а десорбцията е бавен процес, ограничен от топлината, така че целият запас не може да се освободи моментално. Обемната енергийна плътност на металните хидриди също е приблизително 2 до 4,4 пъти по-висока от тази на водорода, компресиран до 35 MPa.
Може ли съхранението с метални хидриди да работи при стайна температура? Да — семейството на интерметалните съединения го прави. LaNi₅ дезорбира при около 20 °C и 0,2–0,8 MPa, TiFe — при около 20 °C и 0,2–1,0 MPa. Магниевият хидрид предлага много по-висока вместимост (7,6 мас. % теоретично), но изисква приблизително 280–300 °C, за да освободи водорода.
Дали днес разпределеното производство на водород е конкурентоспособно по отношение на разходите? Това зависи почти изцяло от цената на електричеството. Enapter е заявила, че 1 MW AEM единица би могла да достигне около 2,26 €/kg при 30 €/MWh и да се повиши до около 3,33 €/kg при 50 €/MWh при коефициент на натоварване 98 %. Това са проекции на компанията, а не независимо одитирани данни — но в разпределени условия избягването на компресиране и транспортиране с камиони допълнително подобрява резултата.
Крайната точка
Разпределеното производство на водород не успява, когато се третира като миниатюрна версия на централизираното производство на водород. То успява, когато всеки компонент се избира според действителните ограничения: преривисто входно електрозахранване, малки стъпки в капацитета, безопасност при ниско налягане, липса на транспортиране с камиони, минимално обслужване и разположение на обекта близо до населени места.
Електролизата с AEM решава производствената страна на тази спецификация — поведение, подобно на това при PEM, но без материалните разходи на PEM. Съхранението чрез метални хидриди решава страната на съхранението — висока обемна плътност, атмосферно налягане, липса на изпаряване и топлинна връзка с горивната клетка, която връща енергия.
Заедно те не просто намаляват разходите по ръбовете. Те напълно премахват компресора, каскадната система за високо налягане и доставческия камион от уравнението. Това прави разпределения водород система, която всъщност можете да инсталирате, да получите разрешение за нея и да я експлоатирате.
Планирате проект за разпределен водород? Поговорете с нашия инженерен екип за вашия цикъл на работа и ограниченията на обекта →
Източници и бележки за данните
За читателите, които искат да проверят числата:
- Производителност на системата AEM — Корпоративно съобщение на Enapter, май 2025 г. (51,3 kWh/kg за AEM клас мегават); документация за продукти на Enapter и публикувани технически описания (53,3 kWh/kg при 35 barg и около 99,9 % чистота; ефективност 62,5 % по долна топлинна стойност; работен диапазон 3–100 % от номинала; 210 Nm³/h). Стойностите за материали и капитали са изявления на компанията, а не одобрени от трети страни резултати.
- Свойства на метални хидриди — Klopčič et al. и преглед на технологиите за съхранение на енергия от британското правителство (гравиметрични капацитети, обемна енергийна плътност спрямо компресиран водород при 35 MPa, работни налягане и температура); сравнителна технико-икономическа оценка на стационарното съхранение на водород (маса на леглото, топлинна мощност при дезорбция, сравнение MgH₂ срещу LaNi₅); преглед на твърдотелното съхранение на водород в демонстрационни проекти на китайски език (таблица с параметри за LaNi₅ / TiFe / TiMn₂ / V–Ti–Cr / MgH₂, налягане при зареждане под 5 MPa, интеграция на отпадъчна топлина от горивни клетки 20–30 %).
- Стойностите са показани като диапазони съобщаваните обхвати са от различни източници, а не единични измервания. Когато стойността представлява теоретичен максимум (например MgH₂ при 7,6 тегловни %), тя е маркирана като такава и не трябва да се разбира като постижима система ниво стойност.
Съдържание
- Несъответствието, за което никой не иска да говори
- Защо двете установени технологии за електролизери не са подходящи за малки мащаби
- Твърдотелно съхранение: отказ от налягане без загуба на плътност
- Защо двете части принадлежат една на друга
- Където това печели първо
- Икономиката, изложена честно
- Какво все още трябва да се подобри
- Често задавани въпроси
- Крайната точка