 EN
Укратко: Већина водона система су централизовани пројекти смањени на мању величину и зато се толико дистрибуираних пројеката заглавља на трошкове и дозволе. Поправити је да се компоненте изабере за ограничења која се заправо примењују у месту употребе: повремена снага, мали пораст капацитета, сигурност ниског притиска, без камиона. Ова спецификација указује на специфично спајање Електролиза АЕМ-а за производњу, складиштење метала-хидрида у чврстом стању за буферисање - Да ли је то истина? Овај чланак разматра зашто се свака половина уклапа, шта заправо кажу објављене бројке о перформанси и који су проблеми још увек отворени.
Недопад о коме нико не жели да говори
Зелени водоник је изграђен на претпоставци скале. Проглашења пројеката броје се у стотинама мегавата. Фабрике електролизатора су величине за гигавата. Кривице трошкова су нацртане на основу претпоставке да ће једна веома велика фабрика служити једном веома великом одузму, повезаном већ постојећим цевовод.
Реална потражња за водонином ретко изгледа тако.
Местота која заправо требају водоник станица за пуњење горива на логистичком коридору, метал фабрика која ради на једној пећи, стакленик, резервна енергија дата центра, удаљена микромрежа која тренутно гори дизел су мала, расељена и скоро никада не седе на врху цевопрово За њих централизована производња значи плаћање компресије, складиштења под високим притиском, превоза и дистрибуције поред производних трошкова. У многим дистрибуираним случајевима, тај ланци за испоруку кошта више него производња водоника.
Искрено питање није "како да централизован водоник учинимо јефтинијим?" То је: како изгледа систем водоника када је дизајниран за дистрибуцију од првих принципа, уместо да буде смањена копија рафинерије?
Одговор је конкретан: Електролиза АЕМ-а за производњу, складиштење метала-хидрида у чврстом стању за буферисање.
Зашто обе постојеће технологије електролизатора не успевају у малом обиму
Данас постоје два зрела начина подељења воде, и оба су оптимизована за нешто друго осим дистрибуиране дужности.
Алкална електролиза је јефтин и издржан, али је изграђен за стационарно функционисање. Велики алкални купци не воле брзине на којима се крећу соларне и ветрове. Они такође раде са течним електролитом (обично KOH), што доводи до каустичног управљања, гасног брисања и минималног оптерећења испод којег систем уопште не може радити. То је управо погрешан профил за јединицу која би требало да следи фотоелектрички масив на покриву.
ПЕМ електролиза решава проблем динамике. Брзо се креће, ради на великој густини струје, производи чист водоник високе чистоће и ради на широком опсегу оптерећења. Такође зависи од иридијума на аноди и метала платине у ћелији - структурне трошкове и излагање ланцу снабдевања које не можете уклонити само са запремином. Сила ПЕМ-а је стварна, али је скупо реплицирати на свакој тачки потражње.
АЕМ анионска мембрана се намерно налази између. Зајмује архитектуру ћелија ПЕМ-а (тнаклу мембрану, суву катоду, излаз високе чистоће, брз одговор, широку отварање) док користи хемију сличну алкалином која не захтева иридијум или платинум. Резултат се понаша као ПЕМ и изграђен је од материјала више попут алкалног.
Шта заправо кажу објављени бројеви АЕМ
Цифри о перформанси сада су веродостојни, а не амбициозни. Енаптер-ови системи АЕМ класе мегавата су објављени на 51,3 кВтц/кг водоника у мају 2025, побољшао од 53,3 кВт/кг - Да ли је то истина? Принижано грејање водоника (33,33 кВтцх/кг) 62,5% ефикасности система и имајте на уму да се то мере на притиску од 35 бара и чистоћи од ~ 99,9%, а не на атмосферском притиску са влажним, прљавим струјем гаса.
Сравњива 1 МВт јединица је наменска до 210 Нм3/ч (≈450 кг/дан) , 99,95% чистоће (до 99,999% са опционалним сушилицом), 35 бар излаз и опсег 3% до 100% оптерећења .
Последњи број је важнији од броја ефикасности. Размај 3100% је оно што омогућава електролизатору да се напаја директно од интермитантног извора уместо од уговора о мрежи.
И зато што је архитектура модуларна много идентичних малих стапаља уместо једне велике ћелије капацитети се повећавају малим порастом, неуспела стапаља је предмет одржавања, а не прекид, и нема минималне величине по којој ће се економија срушити.
Желите ли пуну спецификацију? Преузмите листу техничких спецификација [ПРОДУКТ-ЛИНЕ] →
Солидни систем складиштења: губитак притиска без губитка густине
Ако АЕМ реши производњу, страна складиштења дистрибуираног водоника има свој подразумевани одговор и подразумевани одговор је погрешан.
Скушен водоник на 350700 бара је стандардни приступ, а иза себе води специфичан скуп трошкова: скупе композитне посуде, вишестепене компресије са сопственом енергетском казном, строге удаљености одвајања, периодичну реквалификацију и посуду која је пуна или се попуњава. У дистрибуираном окружењу, само компресор може бити непропорционалан удео равнотеже постројења.
Метал хидриди чувају водоник као чврсту материју. Водород се апсорбује у металну легуру како би се формирао хидрид, и ослобађа по захтеву примене топлоте. Нема слободног гаса на високом притиску радни притисак за пуњење је обично испод 5 МПа , а водоник је хемијски везан, а не само стиснут.
Следе три последице, и то су разлог зашто ово припада дистрибуираном систему.
Безбедност је структурна, а не процедурна
Када је водоник везан у чврсту материју, пропуст не ствара велики запаљиви облак, а пробој не ослобађа све залихе одједном. Десорпција је споро, топлотно ограничен процес у сценарију пожара или удара материјал не може одмах испустити свој садржај, што уклања најгори пут секундарне несреће. То је својство материјала, а не додатног безбедносног система. Такође може значајно поједноставити издавање дозвола на локацијама које се налазе близу људи.
Волуметричка густина је заиста висока
Пубљикована поређења стављају обимну енергетску густину металног хидрида на грубо 2 до 4,4 пута више од водоника компресиран на 35 МПа - Да ли је то истина? Дистрибуиране локације су обично ограничене простором, тако да је ово метрика која одлучује да ли је складиштење физички одговара.
Нема излувања, нема самоиспуштања
За разлику од течног водоника, ништа се не испарава док систем не ради. Дуготрајно складиштење у стању спремања тачно оно што су потребне апликације за резервну енергију и сезонски буфер постаје практично.
Трговац је искрен и треба јасно рећи: хидриди су тешка - Да ли је то истина? Гравиметријски капацитет је слаба оска.
|
Материјал |
Реверзибилна гравиметријска способност |
Температура дезорпције. |
Дезорпцијски притисак |
Примећења |
|
ЛаНи5 (лантан-никел) |
~1,41,6 тегловног % |
~ 20 °C |
0,20,8 МПа |
Операција на окружњој температури, брза кинетика, зрела и широко распоређена |
|
ТиФЕ (титан-жељезо) |
~1,81,9 тегловног % |
~ 20 °C |
0,21,0 МПа |
Мана цена, операција у окружењу, активација може бити претерано |
|
ТиМн2 (титан-манган) |
~ 2,02,1 масних % |
~ 20 °C |
0,51,0 МПа |
Добра стабилност у циклусу |
|
VTiCr (BCC чврсти раствор) |
~3,53,8 тегловног % |
~ 20 °C |
0,10,3 МПа |
Највиши капацитет на температури околине, али мањи животни век и већа трошкови |
|
MgH2 (магнезијум хидрид) |
~ 7,6% теретског (~ 5,5 теретског) |
~ 280300 °C |
~0,1 МПа |
До сада је најлакша опција, али је потребна висока топлота за ослобађање. |
Како се чита ова табела: за дистрибуирано буферисање на околној температури, интерметална породица (LaNi5, TiFe, TiMn2) је радна коња. Систем на бази магнезијума има бољиу тежину и трошкове сировина, али има смисла само када већ постоји извор топлоте на високој температури, на пример, индустријска отпадна топлота или ток процеса на високој температури.
Још једно својство је тихо важно: јер је десорпција ендотермични , јединица за складиштење троши топлоту када враћа водоник. У комбинацији са горивним ћелијом ово је више карактеристика него грешка објављени рад указује на хидридни систем може апсорбовати на редоследу 2030% отпадне топлоте горивне ћелије током десорпције, што истовремено олакшава оптерећење хлађења горивне ћелије и побољшава укупну ефикасност система. Скушћено складиштење ти ништа не враћа.
Погледајте како се све спада: Истражите наш опсег складиштења водоника у чврстом стању →
Зашто две половине припадају једна другој
Свака је једна добра компонента. Заједно, они затварају петљу која се не затвара сама.
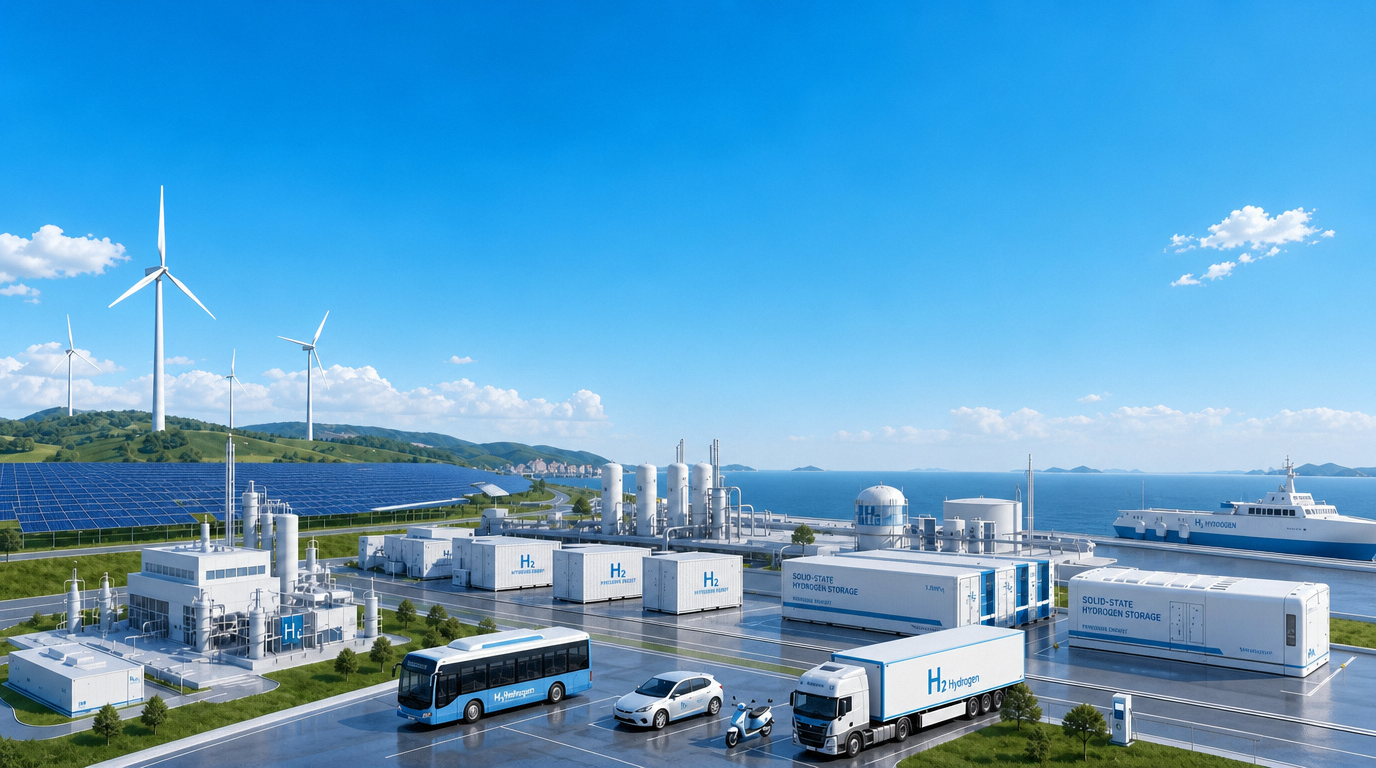
Архитектура је кратка: обновљиве енергије → ток-бус → АЕМ електролизатор → водоник на ~ 35 бара → складиштење металног хидрида → горивна ћелија или диспензер. Нема вишестепене компресије до 700 бара. Нема течног водоника. Нема камиона за испоруку.
Специфичне синергије:
- Динамичко подударање. 3100% отворача електролизатора прати обновљиве изворе енергије; буфер хидрида апсорбује неисправност између производње и потражње без потребе за каскадом високог притиска.
- Компатибилност притиска. Излазни притисак АЕМ-а и притисак за пуњење хидрида су у истом реду величине. Не купујете скупу стадију за компресију само да бисте оба краја разговарали једни са другима.
- Термичка интеграција. Отпадна топлота горивне ћелије покреће десорпцију хидрида. Електричност у, електричност из са топлотом која ради корисну посао уместо да буде отфрљена у атмосферу.
- Безбедност на месту употребе. Распоређена локација је обично близу људи: складиште, кампус, зграда. Склађење чврстог материјала под ниским притиском мења профил ризика целе инсталације.
- Усаглашавање скале. Модуларни АЕМ стак и модулни хидридни контејнери се обе маштају малим корацима, тако да локација од 50 kW и локација од 2 MW користе исту технологију а не две различите породице производа.
Где ово прво побеђује
Заправљање горивом на месту потражње. Депо или логистички центар који производи и чува свој водоник избегава испоруку трошкова транспортованог гаса, који је за мале количине доминантна линија.
Микроредови замењују дизел. Соларни плус-схрањивање-плус-водород постаје одржив када је алтернатива дизел генератори и логистика горива на удаљеној локацији и сезонска својства складиштења су овде важни на начин на који то не ради за батерије.
Индустријска резервна и критична снага. Центри за податке, телекомуникационе локације и ладни ланци морају дуготрајно, мало одржавање. Тврда складиштења немају само-испуштање, а систем се може користити без излучивања производа.
Острво индустријске топлоте и сировине. Када би биљка већ имала отпадну топлоту, систем на бази магнезијума може да удружи висок гравиметријски капацитет са изворима топлоте који се иначе бацају.
Истраживачки и пилот линије. Широк распоред и модуларни капацитет чине АЕМ практичним за објекте који не могу оправдати минимални мегават.
Економија, искрено речено
Цост прича се брзо побољшава, али то вреди одвојити објављене бројке компанија od резултати који су потврђени од стране треће стране .
Енаптер је јавно циљао капитални трошак електролизатора од 500 €/кВт у запремини, са приближно 3,333 €/кВт у производњи малих серија. Компанија је такође изјавила да би 1 МВт АЕМ јединица могла да достигне око 2,26 $/kg у овом случају, укупна цена електричне енергије за водоник је 30 €/MWh, што је приближно 3,33 €/kg на 50 €/MWh, претпостављајући фактор оптерећења од 98%. Ово су пројекције компаније везане са специфичним претпоставкама третирајте их као усмерене, а не као ревидиране референтне вредности.
Шта је ne пројекција је структурна логика: обновљива електрична енергија је доминантна трошкови зеленог водоника, тако да ефикасност система поставља под на изравне трошкове. Са 5153 кВтц/кг, АЕМ је конкурентан са и у неким конфигурацијама бољи од типичних алкалних и ПЕМ система, а постиже то без иридијума. За дистрибуирану производњу број ефикасности је важнији од броја капитала , јер често купујете електричну енергију по малопродајним или скоро малопродајним ценама, а не по индустријским ценим.
Са стране складиштења трговина је другачија: тргујете капиталним трошковима легуре против избегнутих трошкова компресије, посуда под високим притиском и превоза камионима. У малим, дистрибуираним инсталацијама које тргују обично се налази у корист чврстог стања. У веома великим инсталацијама повезаним са цевним цевима обично не ради, што је управо ствар.
Шта још треба побољшати
Убалансиран случај мора да назове отворене проблеме.
- Издржљивост АЕМ мембране. Анионске мембране се и даље суочавају са изазовима алкалне стабилности и деградације током дугих радних сати. Живот стака који је доказано у терену је најважнија променљива за веродостојност технологије.
- Производња у величини. Већина АЕМ количине до данас долази од малих модуларних јединица. Автоматизована производња спаја је лостова која претвара компоненту од 3.333 € / кВт у компоненту од 550 € / кВт.
- Гравиметријска казна хидрида. За све што се мора кретати, метални хидриди су погрешан одговор. Ово је стационарна технологија.
- Тхермално управљање у хидридним леђима. Ниска топлотна проводност у материјалима као што је MgH2 ствара унутрашње температурне градијенте и вруће тачке, које ограничавају колико теоријског капацитета можете заправо користити. Дизајн система не само наука о материјалима одређује перформансе у стварном свету.
- Трошкови легура и животни век. Материјали класе ЛаНи5 су зрели, али се ослањају на унос ретких земљишта; чврсти раствори БЦЦ веће капацитете и даље пате од циклусне деградације.
Ништа од тога није разлог да се чека. То су разлози да будете прецизни у којем сегменту продајете.
Често постављана питања
Шта је АЕМ електролиза и како се разликује од ПЕМ и алкалне? Електролиза АЕМ (анионске мембране) користи танку полимерску мембрану за провођење хидроксидних јона, комбинујући ћелијску архитектуру ПЕМ са хемијом сличном алкали. Она нуди брзо рапирање, широк опсег оптерећења и излаз високе чистоће као ПЕМ, али без Иридијум и ПЕМ-ових метала.
Колико енергије користи ЕЕМ електролизатор по килограму водоника? Енаптер-ови системи АЕМ класе мегавата најављени су на 51,3 кВтц/кг у мају 2025. године, побољшано са 53,3 кВтц/кг. При нижој грејној вредности водоника од 33,33 кВтц/кг, то одговара приближно 62,5% ефикасности система при притиску од 35 бара и чистоћи од ~ 99,9%.
Шта је складиштење водоника у чврстом стању? Он чува водоник хемијски везан унутар металне легуре као хидрид, а не као компресирани гас. Водород се ослобађа по захтеву примене топлоте. Радни притисак током пуњења је обично мањи од 5 МПа.
Да ли је складиштење водоника у чврстом стању сигурније од компресиране воде? Профил ризика је структурно другачији. Водород везан у чврстој материји не формира велики запаљиви облак на излаз, а десорпција је спори, топлотно ограничен процес, тако да се целокупни инвентар не може одмах ослободити. Метал хидрид је такође има густину енергије од 2 до 4,4 пута већу од водоника компримиран на 35 МПа.
Да ли складиштење металног хидрида може да ради на собној температури? Да, интерметална породица има. ЛаНи5 се десорбује на око 20 °C и 0,20,8 МПа, ТиФе на око 20 °C и 0,21,0 МПа. Магнезијум хидрид нуди много већи капацитет (7,6 теретних % теоријски), али захтева отприлике 280300 °C за ослобађање водоника.
Да ли је дистрибуирана производња водоника данас конкурентна по трошковима? То зависи скоро у потпуности од цене електричне енергије. Енаптер је изјавио да би АЕМ јединица од 1 МВт могла да достигне око 2,26 долара/кг по цени од 30 евра/МВтц, што би се повећало на око 3,33 евра/кг по цени од 50 евра/МВтц са фактором оптерећења од 98%. То су пројекције компаније, а не независно ревидиране бројке али у дистрибуираним окружењима, избегавање компресије и камиона побољшава слику.
Кључна реченица
Дистрибуирани водоник не успева када се третира као миниатурна верзија централизованог водоника. Успешно је када се свака компонента бира према ограничењима која се заправо примењују: повремена улазна снага, мали пораст капацитета, сигурност ниског притиска, нема камиона, минимално одржавање и локација која се налази близу људи.
Електролиза АЕМ-а се бави производњом стране те спецификације понашањем сличним ПЕМ-у без трошкова материјала ПЕМ-а. Склађивање металног хидрида се бави страном складиштења високом волуметријском густином, притиском околине, без отварања и топлотном везом са горивном ћелијом која враћа енергију.
Заједно они не само да смањују трошкове на маржи. Они потпуно уклањају компресор, каскаду високог притиска и камион за испоруку. То је оно што чини дистрибуирани водоник системом који можете заправо инсталирати, дозволити и радити.
Планирате пројекат дистрибуиране водоника? Разговарајте са нашим инжењерским тимом о вашем радном циклусу и ограничењима локације →
Извор и примедбе за податке
За читаоце који желе да провере бројке:
- Перформансе система АЕМ Корпоративна најава Енаптера, мај 2025 (51,3 кВтц/кг за АЕМ класе мегавата); Енаптер документација производа и објављени технички описи (53,3 кВтц/кг на 35 барг и ~ 99,9% чистоће; 62,5% ефикасности на бази ЛХ Цифри за трошкове материјала и капиталне трошкове су изјаве компаније, а не ревидирани резултати треће стране.
- Својства металног хидрида Клопчич и др. и британска влада прегледа технологија складиштења енергије (гравиметријски капацитети, запреминарна густина енергије у односу на 35 МПа компресиран водоник, радни притисци и температуре); компаративна техноекономска процена стационарног складиштења водоника (маса кревета
- Вредности приказане као опсегови пријављени су опсегови између извора, а не појединачна мерења. Када је број теоријски максимум (на пример, MgH2 на 7,6 wt%), означен је као такав и не треба га читати као број који се може постићи на нивоу система.
Садржај
- Недопад о коме нико не жели да говори
- Зашто обе постојеће технологије електролизатора не успевају у малом обиму
- Солидни систем складиштења: губитак притиска без губитка густине
- Зашто две половине припадају једна другој
- Где ово прво побеђује
- Економија, искрено речено
- Шта још треба побољшати
- Често постављана питања
- Кључна реченица