 EN
Krátkým shrnutím: Většina vodíkových systémů vychází z centralizovaných konstrukcí zmenšených na menší rozměry – a právě proto se mnoho distribuovaných projektů zastaví kvůli nákladům a povolením. Řešení spočívá v výběru komponentů podle skutečných omezení platných na místě použití: přerušované napájení, malé přírůstky kapacity, bezpečnost při nízkém tlaku, žádné přepravy nákladními vozy. Tato specifikace ukazuje na konkrétní kombinaci – AEM elektrolýzu pro výrobu a kovově-hydridové pevné úložiště pro vyrovnání zátěže . Tento článek vysvětluje, proč každá z těchto dvou částí sedí, co skutečně říkají publikovaná výkonová čísla a které problémy stále zůstávají nevyřešené.
Neshoda, o níž nikdo nechce mluvit
Zelený vodík byl postaven na předpokladu škálovatelnosti. Oznámení projektů se počítají ve stovkách megawattů. Výrobní závody elektrolyzérů jsou dimenzovány na gigawatty. Křivky nákladů jsou sestaveny za předpokladu, že jeden velmi velký závod bude zásobovat jednoho velmi velkého odběratele prostřednictvím potrubí, které již existuje.
Skutečná poptávka po vodíku však zřídka vypadá takto.
Místa, která skutečně potřebují vodík – čerpací stanice na logistické koridoru, ocelárenský závod provozující jedinou pec, skleník, záložní zdroj energie pro datové centrum, vzdálená mikro-síť, která nyní spaluje naftu – jsou malá, rozptýlená a téměř nikdy neleží přímo nad potrubím. Pro ně znamená centralizovaná výroba náklady na stlačení, skladování za vysokého tlaku, přepravu nákladními vozy a dávkování navíc k nákladům na samotnou výrobu. Ve mnoha distribuovaných případech stojí tento řetězec dodávek více než výroba vodíku od začátku.
Upřímnou otázkou je proto ne „jak zlevníme centralizovaný vodík?“, ale: jak vypadá systém vodíku, který je navržen od základu pro distribuci, nikoli jako zmenšená kopie rafinerie?
Odpověď je konkrétní: Elektrolýza AEM pro výrobu, pevná fáze ukládání ve slitinách kovů s vodíkem pro vyrovnání zátěže.
Proč obě stávající technologie elektrolyzérů selhávají v malém měřítku
Dnes existují dva zralé způsoby štěpení vody, přičemž oba byly optimalizovány pro jiné účely než pro distribuované použití.
Alkalická elektrolyza je levná a trvanlivá, ale je navržena pro provoz v ustáleném stavu. Velké alkalické článkové sady nesnášejí rychlosti změny výkonu, které vyplývají ze solární a větrné energie. Kromě toho pracují s kapalným elektrolytem (obvykle KOH), což vyžaduje manipulaci s polem, odstraňování plynů a má minimální zatížení, pod kterým systém vůbec nemůže fungovat. To je přesně nesprávný profil pro zařízení, které by mělo sledovat výkon fotovoltaického panelu na střeše.
Elektrolýza pem řeší problém dynamiky. Rychle se přizpůsobuje změnám zatížení, pracuje při vysoké proudové hustotě, vyrábí čistý vodík vysoké čistoty a funguje v širokém rozsahu zatížení. Zároveň však závisí na iridiu na anodě a na kovech platiny v článku – strukturální náklady a závislost dodavatelského řetězce, které nelze eliminovat pouhým zvýšením výrobního objemu. Silné stránky PEM jsou skutečné, avšak její opakování u každého místa poptávky je drahé.
AEM – aniontová výměnná membrána – záměrně zaujímá střední pozici. Přebírá architekturu článků PEM (tenká membrána, suchá katoda, výstup vysoké čistoty, rychlá odezva, široký rozsah regulace), avšak využívá chemii podobnou alkalické, která nepotřebuje iridium ani platinu. Výsledný systém se chová jako PEM a je sestaven z materiálů podobných těm používaným v alkalických systémech.
Co publikovaná čísla AEM ve skutečnosti uvádějí
Výkonové údaje jsou nyní důvěryhodné, nikoli jen ambiciózní. Megawattové systémy AEM od společnosti Enapter byly oznámeny v 51,3 kWh na kilogram vodíku v květnu 2025, zlepšeno oproti 53,3 kWh/kg . Při nižší výhřevnosti vodíku (33,33 kWh/kg) odpovídá hodnota 53,3 kWh/kg přibližně 62,5 % účinnosti systému — a je třeba poznamenat, že tato hodnota byla měřena při výstupním tlaku 35 bar a čistotě ~99,9 %, nikoli za atmosférického tlaku s vlhkým a nečistým proudem plynu.
Srovnatelná jednomegawattová jednotka má jmenovitý výkon až 210 Nm³/h (přibližně 450 kg/den) , čistota 99,95 % (až 99,999 % s volitelným sušičem), výstupní tlak 35 bar a rozsah regulace výkonu od 3 % do 100 % zatížení .
Toto poslední číslo je důležitější než údaj o účinnosti. Rozsah regulace výkonu od 3 do 100 % umožňuje napájet elektrolyzér přímo z nestálého zdroje energie místo z dodávky ze sítě.
A protože architektura je modulární – mnoho identických malých článků namísto jednoho velkého – kapacita roste malými kroky, porucha jednoho článku vyžaduje pouze údržbu, nikoli výpadek, a neexistuje žádná minimální velikost zařízení, pod níž by ekonomika selhala.
Chcete kompletní technickou specifikaci? Stáhnout technický list řady [PRODUCT-LINE] →
Ukládání v pevném stavu: snížení tlaku bez ztráty hustoty
Pokud AEM řeší výrobu, pak pro ukládání vodíku v distribuovaných systémech existuje na straně ukládání vlastní výchozí řešení – a toto výchozí řešení je chybné.
Stlačený vodík za tlaku 350 až 700 bar je standardním přístupem a s sebou nese specifickou sadu nákladů: drahé kompozitní nádoby, vícestupňové stlačování s vlastní energetickou ztrátou, přísné vzdálenosti oddělení, pravidelnou rekvantifikaci a nádobu, která je buď plná, nebo se právě plní. V distribuovaném prostředí může být samotný kompresor nepoměrně velkou částí celkových provozních nákladů.
Kovové hydridy ukládají vodík ve formě pevné látky. Vodík je absorbován do kovové slitiny, čímž vzniká hydrid, a na vyžádání je uvolňován zahříváním. Neexistuje volný plyn za vysokého tlaku – pracovní tlak pro plnění je obvykle pod 5 MPa , a vodík je chemicky vázán, nikoli pouze stlačen.
Vyplývají z toho tři důsledky, a právě proto má tento přístup uplatnění v distribuovaném systému.
Bezpečnost je strukturální, nikoli postupová
Když je vodík vázán v pevné látce, netvoří únik velkou hořlavou oblak a průraz neuvolní najedou celou zásobu. Desorpce je pomalý, teplem omezený proces – v případě požáru nebo nárazu materiál nemůže okamžitě uvolnit svůj obsah, čímž se odstraňuje nejhorší cesta k sekundární nehodě. Tato vlastnost je vlastností materiálu, nikoli přidaného bezpečnostního systému. Může také výrazně zjednodušit povolení provozu na lokalitách nacházejících se blízko obyvatel.
Objemová hustota je skutečně vysoká
Publikované srovnání uvádí objemovou energetickou hustotu kovových hydridů přibližně na úrovni 2 až 4,4násobku vodíku stlačeného na tlak 35 MPa . Rozptýlené lokality jsou obvykle omezené v dostupném prostoru, a proto je tento ukazatel rozhodující pro to, zda se jednotka pro ukládání fyzicky vejde na dané místo.
Žádné odpařování, žádný samovybíjecí efekt
Na rozdíl od kapalného vodíku se při nečinnosti systému nic neodpařuje. Dlouhodobé záložní ukládání – přesně to, co vyžadují aplikace záložního napájení a sezónních zásob – se tak stává praktickým.
Kompromis je upřímný a měl by být jasně uveden: hydridy jsou těžký . Hmotnostní kapacita je slabým místem.
|
Materiál |
Vratná hmotnostní kapacita |
Teplota desorpce |
Tlak desorpce |
Poznámky |
|
LaNi₅ (lanthanum-nikl) |
~1,4–1,6 hmotn. % |
~20 °C |
0,2–0,8 MPa |
Provoz za pokojové teploty, rychlá kinetika, zralá a široce nasazovaná technologie |
|
TiFe (titanium-železo) |
přibližně 1,8–1,9 hmotnostní % |
~20 °C |
0,2–1,0 MPa |
Nízká cena, provoz za pokojové teploty, aktivace může být nepatrná |
|
TiMn₂ (titanium-mangan) |
přibližně 2,0–2,1 hmotnostní % |
~20 °C |
0,5–1,0 MPa |
Dobrá stabilita cyklování |
|
V–Ti–Cr (BCC tuhý roztok) |
přibližně 3,5–3,8 hmotnostní % |
~20 °C |
0,1–0,3 MPa |
Nejvyšší kapacita při teplotě okolí, ale horší životnost při cyklování a vyšší náklady |
|
MgH₂ (magnesium hydrid) |
~7,6 hmotn. % teoreticky (~5,5 hmotn. % reverzibilně v praxi) |
~280–300 °C |
~0,1 MPa |
Zdaleka nejlehčí možnost, ale k uvolnění vyžaduje teplo vysoké kvality |
Jak číst tuto tabulku: pro distribuované ukládání při teplotě okolí jsou mezikovové sloučeniny (LaNi₅, TiFe, TiMn₂) základním řešením. Systémy na bázi hořčíku mají výhodu v nižší hmotnosti a nižších nákladech na suroviny, avšak dávají smysl pouze tam, kde je již k dispozici zdroj vysokoteplotního tepla – například průmyslové odpadní teplo nebo vysokoteplotní technologický proud.
Jedna další vlastnost je tiše důležitá: protože desorpce je endotermní , jednotka pro ukládání spotřebuje teplo při uvolňování vodíku. Pokud je spojena s palivovým článkem, jde o výhodu, nikoli o nedostatek – publikované práce ukazují, že systém hydridů může při desorpci absorbovat zhruba 20–30 % odpadního tepla palivového článku a tím současně ulehčuje chlazení palivového článku a zvyšuje celkovou účinnost systému. U stlačeného ukládání nedostanete nic navíc.
Podívejte se, jak to všechno funguje dohromady: Prozkoumejte naši řadu pevnolátkových systémů ukládání vodíku →
Proč patří obě části k sobě
Samostatně je každá z nich dobrým komponentem. Společně uzavřou okruh, který žádná z nich sama o sobě neuzavře.
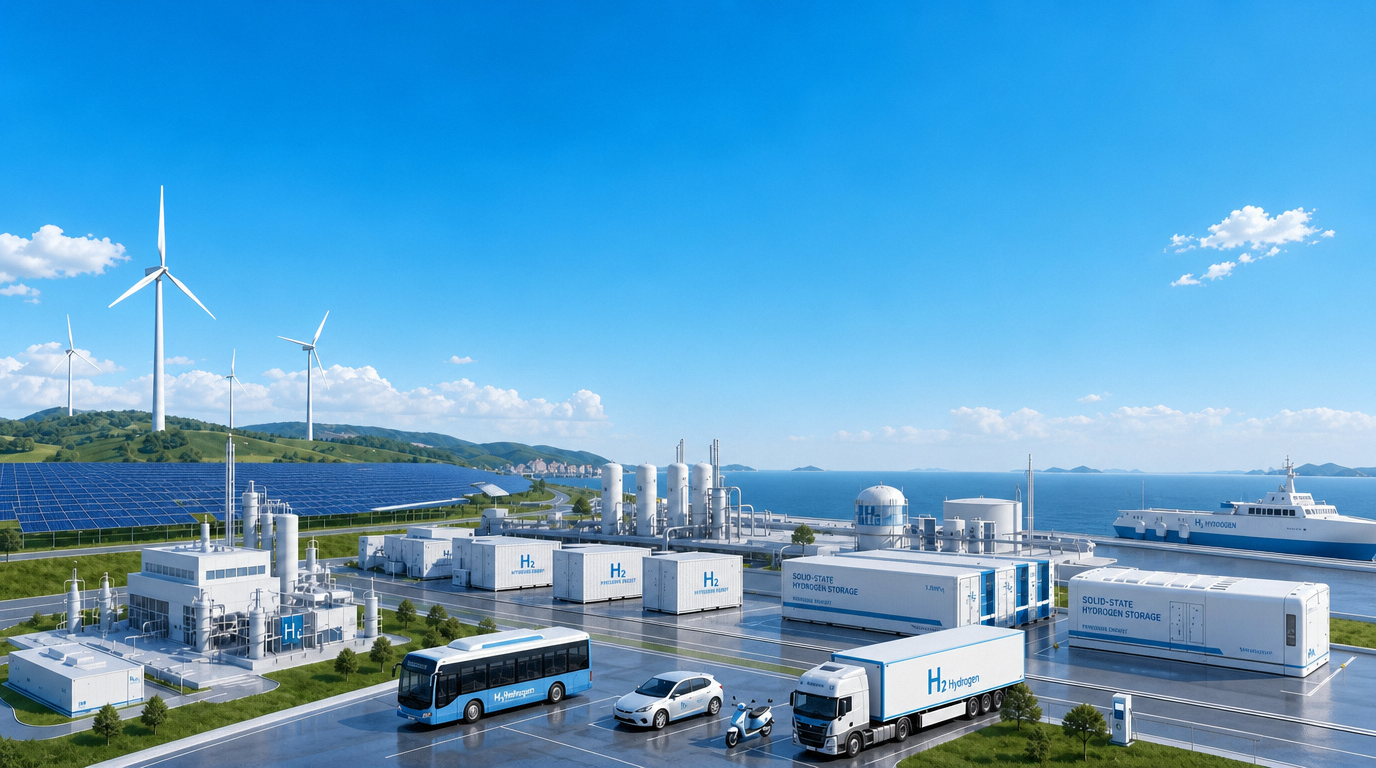
Architektura je stručná: obnovitelné zdroje → stejnosměrná sběrnice → AEM elektrolyzér → vodík přibližně při 35 bar → ukládání ve slitinách kovových hydridů → palivový článek nebo napouštěcí zařízení. Žádné vícestupňové stlačení na 700 bar. Žádný kapalný vodík. Žádný dopravní vozík.
Konkrétní synergické efekty:
- Dynamické přizpůsobení. Zářez elektrolyzéru v rozmezí 3–100 % sleduje výkon obnovitelných zdrojů; hydridový akumulátor kompenzuje nesoulad mezi výrobou a poptávkou bez nutnosti drahé kompresní stupně s vysokým tlakem.
- Kompatibilita tlaků. Výstupní tlak AEM a tlak pro nabíjení hydridu jsou stejného řádu velikosti. Nepotřebujete tedy drahý kompresní stupeň jen proto, aby bylo možné propojit oba konce systému.
- Tepelná integrace. Ztrátové teplo palivového článku pohání desorpci hydridu. Elektřina do systému, elektřina ze systému – přičemž teplo koná užitečnou práci místo toho, aby bylo odváděno do atmosféry.
- Bezpečnost na místě použití. Distribuované zařízení se obvykle nachází v blízkosti lidí: např. na dopravní nákladní stanici, na univerzitním areálu nebo v budově. Ukládání plynu v pevném stavu za nízkého tlaku mění celkový profil rizika instalace.
- Přizpůsobení měřítka. Modulární zásobníky AEM i modulární nádoby na hydridy lze postupně škálovat malými kroky, takže zařízení o výkonu 50 kW i 2 MW využívají stejnou technologii — nikoli dvě různé produktové řady.
Kde to poprvé zvítězí
Naplňování v místě požadavku. Depo nebo logistické centrum, které si vlastní vodík vyrábí a skladuje, se vyhne nákladům na dodávku plynem přepravovaným nákladními vozy; u malých objemů jde o dominantní položku nákladů.
Mikrosítě nahrazující diesel. Kombinace sluneční energie, akumulace a vodíku se stává životaschopnou tam, kde alternativou jsou dieselové generátory a logistika paliva do vzdáleného místa — a zde je důležitá schopnost sezónního ukládání, což u baterií neplatí.
Průmyslová záložní a kritická energie. Datová centra, telekomunikační stanice a chladové řetězce potřebují dlouhodobou záložní energii s minimální údržbou. Pevné ukládání nemá samovybíjení a systém lze provozovat bez uvolňování ukládaného plynu.
Izolované průmyslové teplo a suroviny. Tam, kde závod již vyrábí odpadní teplo, lze ho využít jako zdroj tepla pro systém na bázi hořčíku, který kombinuje vysokou měrnou kapacitu s jinak nevyužívaným teplem.
Výzkum a pilotní linky. Široký rozsah regulace výkonu a modulární kapacita činí AEM praktickým řešením pro zařízení, která si nemohou dovolit minimální výkon v řádu megawattů.
Ekonomika – upřímně vyjádřená
Nákladová situace se rychle zlepšuje, avšak stojí za to oddělit veřejně zveřejněné údaje firem z výsledky ověřené nezávislou třetí stranou .
Enapter veřejně stanovil cílovou kapitálovou nákladovost elektrolyzéru na 550 €/kW při sériové výrobě, což je snížení z přibližně 3 333 €/kW při výrobě malých sérií. Společnost dále uvedla, že jednotka AEM o výkonu 1 MW by mohla dosáhnout ceny přibližně 2,26 USD/kg vodíku při ceně elektřiny 30 €/MWh, která stoupne na přibližně 3,33 €/kg při ceně 50 €/MWh za předpokladu faktoru zatížení 98 %. Jedná se o odhady společnosti založené na konkrétních předpokladech – považujte je za orientační, nikoli za ověřený referenční standard.
Co je ne klíčovým aspektem tohoto odhadu je strukturální logika: obnovitelná elektrická energie tvoří dominantní náklad na zelený vodík, a proto účinnost systému stanovuje dolní hranici průměrné nákladové sazby. V rozmezí 51–53 kWh/kg je AEM konkurenceschopná vůči typickým alkalickým a PEM systémům z hlediska účinnosti a v některých konfiguracích ji dokonce překonává, a to bez použití iridia. U decentralizované výroby má číslo účinnosti větší význam než číslo kapitálových nákladů , protože elektřinu často nakupujete za maloobchodní nebo téměř maloobchodní ceny, nikoli za průmyslové velkoobchodní sazby.
Na straně ukládání je obchod jiný: obchodujete s kapitálovými náklady na slitiny proti nákladům, které se vyhnou stlačování, vysokotlakým nádobám a přepravě nákladními automobily. U malých, rozptýlených zařízení tento obchod obvykle nakloní váhu ve prospěch pevných látek. U velmi velkých zařízení připojených k potrubí obvykle ne — a právě to je klíčový bod.
Co ještě stále potřebuje zlepšení
Vyvážený případ musí pojmenovat otevřené problémy.
- Životnost membrán AEM. Aniontově-výměnné membrány stále čelí výzvám týkajícím se alkalické stability a degradace během dlouhodobého provozu. Délka životnosti zásobníku ověřená v praxi je jedinou nejdůležitější proměnnou pro důvěryhodnost této technologie.
- Měřítko výroby. Většina dosavadního objemu AEM pochází z malých modulárních jednotek. Automatizovaná výroba zásobníků je pákou, která přemění součástku za 3 333 €/kW na součástku za 550 €/kW.
- Hmotnostní nevýhoda hydridů. Pro jakékoli mobilní aplikace jsou kovové hydridy špatnou volbou. Jedná se o technologii určenou výhradně pro pevné (stacionární) aplikace.
- Tepelné řízení v ložiscích hydridů. Nízká tepelná vodivost materiálů, jako je MgH₂, způsobuje vnitřní teplotní gradienty a horká místa, která omezují množství teoretické kapacity, kterou lze ve skutečnosti využít. Výkon v reálném světě určuje návrh systému – nikoli pouze věda o materiálech.
- Náklady na slitiny a životnost při cyklování. Materiály třídy LaNi₅ jsou zralé, ale závisí na surovinách z řady vzácných zemin; materiály s větší kapacitou na bázi BCC pevných roztoků stále trpí degradací při cyklování.
Žádný z těchto důvodů není důvodem čekat. Jsou to důvody, proč je třeba přesně určit segment, do kterého prodáváte.
Často kladené otázky
Co je AEM elektrolýza a jak se liší od PEM a alkalické elektrolýzy? AEM (aniontově-výměnná membránová) elektrolýza využívá tenkou polymerní membránu k vedení hydroxidových iontů a kombinuje architekturu PEM článků s chemií podobnou alkalické elektrolýze. Nabízí rychlé nastavování výkonu, široký rozsah zátěže a vysokou čistotu výstupního plynu stejně jako PEM, avšak bez nutnosti iridia a kovů z platinové skupiny vyžadovaných u PEM.
Kolik energie spotřebuje AEM elektrolyzér na kilogram vodíku? Systémy AEM firmy Enapter třídy megawatt byly v květnu 2025 oznámeny s hodnotou 51,3 kWh/kg, což je zlepšení oproti předchozí hodnotě 53,3 kWh/kg. Při nižší výhřevnosti vodíku 33,33 kWh/kg to odpovídá přibližně 62,5 % účinnosti systému při výstupním tlaku 35 bar a čistotě přibližně 99,9 %.
Co je pevná vodíková úložiště? Ukládá vodík chemicky vázaný uvnitř kovové slitiny ve formě hydridu, nikoli jako stlačený plyn. Vodík je na vyžádání uvolňován zahříváním. Pracovní tlak během nabíjení je obvykle pod 5 MPa.
Jsou pevná vodíková úložiště bezpečnější než stlačený vodík? Rizikový profil je strukturálně odlišný. Vodík vázaný v pevné látce při úniku nesvádí velkou hořlavou oblak a desorpce je pomalý, teplem omezený proces, takže celá zásoba nemůže být uvolněna okamžitě. Objemová energetická hustota kovových hydridů je také přibližně 2 až 4,4krát vyšší než u vodíku stlačeného na 35 MPa.
Může úložiště na bázi kovových hydridů pracovat za pokojové teploty? Ano — rodina intermetalických sloučenin ano. LaNi₅ uvolňuje vodík při teplotě kolem 20 °C a tlaku 0,2–0,8 MPa, TiFe při teplotě kolem 20 °C a tlaku 0,2–1,0 MPa. Hydrid hořčíku nabízí mnohem vyšší kapacitu (teoreticky 7,6 hmotnostních %), ale k uvolnění vodíku vyžaduje přibližně 280–300 °C.
Je dnes decentralizovaná výroba vodíku cenově konkurenceschopná? Záleží téměř výhradně na ceně elektřiny. Společnost Enapter uvádí, že jednotka AEM o výkonu 1 MW by mohla dosáhnout ceny přibližně 2,26 €/kg při ceně elektřiny 30 €/MWh a zvýšit se na přibližně 3,33 €/kg při ceně elektřiny 50 €/MWh za předpokladu zatížení 98 %. Jedná se o odhady společnosti, nikoli o nezávisle ověřené údaje — avšak v decentralizovaných aplikacích se situace dále zlepšuje díky vynechání komprese a přepravy nákladními vozy.
Závěr
Decentralizovaná výroba vodíku selže, pokud je chápána jako malá verze centralizované výroby vodíku. Zda se daří, záleží na tom, zda je každá součást vybrána s ohledem na skutečné omezení: nestálý vstupní výkon, malé přírůstky kapacity, bezpečnost při nízkém tlaku, žádná přeprava nákladními vozy, minimální údržba a umístění provozu v blízkosti obyvatel.
AEM elektrolýza řeší výrobní stranu této specifikace – chování podobné PEM, avšak bez materiálových nákladů PEM. Ukládání v kovových hydridech řeší stranu ukládání – vysoká objemová hustota, tlak okolního prostředí, žádné odpařování a tepelné propojení s palivovým článkem, které umožňuje zpětné využití energie.
Společně nejen snižují náklady okrajově. Úplně eliminují kompresor, vysokotlakou kaskádu a dodávkový vůz. Právě to činí distribuovaný vodík systémem, který lze skutečně nainstalovat, povolit a provozovat.
Plánujete projekt distribuovaného vodíku? Promluvte si s naším inženýrským týmem o vašem provozním cyklu a omezeních lokality →
Zdroje a poznámky k údajům
Pro čtenáře, kteří chtějí ověřit číselné údaje:
- Výkon AEM systému — Prohlášení společnosti Enapter z května 2025 (51,3 kWh/kg pro AEM třídy megawattu); technická dokumentace a publikované technické popisy produktů Enapter (53,3 kWh/kg při 35 barg a přibližně 99,9% čistotě; účinnost 62,5 % na základě LHV; provozní rozsah zatížení 3–100 %; 210 Nm³/h). Údaje o nákladech na materiál a kapitálových výdajích pocházejí od společnosti, nejsou ověřené nezávislými třetími stranami.
- Vlastnosti kovových hydridů — Klopčič et al. a přehled technologií ukládání energie vydaný britskou vládou (gravimetrické kapacity, objemová energetická hustota ve srovnání se stlačeným vodíkem za tlaku 35 MPa, provozní tlaky a teploty); srovnávací technicko-ekonomické posouzení stacionárního ukládání vodíku (hmotnost lože, tepelná zátěž při desorpci, srovnání MgH₂ vs. LaNi₅); čínský jazykový přehled projektů demonstrujících pevnou fázi ukládání vodíku (tabulka parametrů pro LaNi₅ / TiFe / TiMn₂ / V–Ti–Cr / MgH₂, tlak nabíjení pod 5 MPa, integrace odpadního tepla z palivových článků v rozmezí 20–30 %).
- Uvedené hodnoty jsou uvedeny jako rozsahy jsou uvedené rozsahy z různých zdrojů, nikoli jediná naměřená hodnota. Pokud je číslo teoretickým maximem (například MgH₂ při 7,6 hmotn. %), je takto označeno a nesmí být chápáno jako dosažitelná hodnota na úrovni celého systému.
Obsah
- Neshoda, o níž nikdo nechce mluvit
- Proč obě stávající technologie elektrolyzérů selhávají v malém měřítku
- Ukládání v pevném stavu: snížení tlaku bez ztráty hustoty
- Proč patří obě části k sobě
- Kde to poprvé zvítězí
- Ekonomika – upřímně vyjádřená
- Co ještě stále potřebuje zlepšení
- Často kladené otázky
- Závěr