 EN
W skrócie: Większość systemów wodorowych to zaprojektowane centralnie rozwiązania zmniejszone do mniejszych rozmiarów — dlatego tak wiele rozproszonych projektów utyka z powodu kosztów i procedur uzgadniania. Rozwiązaniem jest dobór komponentów zgodnie z rzeczywistymi ograniczeniami występującymi w miejscu użytkowania: niestabilna dostawa energii, małe przyrosty mocy, bezpieczeństwo przy niskim ciśnieniu, brak konieczności transportu ciężarówkami. Takie wymagania wskazują na konkretne połączenie — Elektrolizę AEM do produkcji oraz magazynowanie wodoru w stanie stałym za pomocą metalowych hydrków do buforowania . W tym artykule wyjaśniamy, dlaczego każda z tych części idealnie się do siebie dopasowuje, jakie rzeczywiste dane dotyczące wydajności podają publikacje oraz które problemy pozostają nadal nierozwiązane.
Niezgodność, o której nikt nie chce mówić
Zielony wodór opiera się na założeniu skali. Ogłoszenia projektów podawane są w setkach megawatów. Zakłady produkujące elektrolizery projektowane są na gigawaty. Krzywe kosztów rysowane są przy założeniu, że jeden bardzo duży zakład będzie obsługiwał jednego bardzo dużego odbiorcę, połączonego istniejącym już gazociągiem.
Rzeczywiste zapotrzebowanie na wodór rzadko wygląda w ten sposób.
Miejsca, które rzeczywiście potrzebują wodoru — stacja tankowania wzdłuż korytarza logistycznego, hutnia metali z jednym piecem, szklarnia, rezerwowe zasilanie centrum danych, odległa mikrosieć obecnie zasilana olejem napędowym — są małe, rozproszone i prawie nigdy nie znajdują się bezpośrednio przy rurociągu. Dla nich centralna produkcja oznacza dodatkowe koszty związane z kompresją, magazynowaniem pod wysokim ciśnieniem, transportem ciężarówkami oraz dozowaniem poza samymi kosztami produkcji. W wielu przypadkach rozproszonej produkcji łańcuch dostaw jest droższy niż samo wytwarzanie wodoru.
Szczerym pytaniem jest więc nie „jak obniżyć koszty centralnej produkcji wodoru?”, lecz: jak wygląda system wodorowy zaprojektowany od podstaw z myślą o dystrybucji, a nie jako zmniejszona wersja rafinerii?
Odpowiedź jest konkretna: Elektroliza AEM do produkcji oraz stałe magazynowanie wodoru w postaci metalohydrydów do buforowania.
Dlaczego obie obecnie stosowane technologie elektrolizerów nie nadają się do małych mocy
Istnieją dwie dojrzałe metody rozkładu wody obecnie dostępne na rynku, a obie zostały zoptymalizowane pod kątem zadań innych niż rozproszone.
Elektroliza zasadowa jest tania i trwała, ale została zaprojektowana do pracy w stanie ustalonym. Duże stosy elektrolizerów alkalicznych nie tolerują szybkości zmian mocy charakterystycznych dla źródeł energii słonecznej i wiatrowej. Dodatkowo działają one przy użyciu ciekłego elektrolitu (zwykle KOH), co wiąże się z koniecznością bezpiecznego obchodzenia się z substancjami żrącymi, oczyszczania gazów oraz istnieniem minimalnego obciążenia, poniżej którego system w ogóle nie może funkcjonować. Jest to dokładnie niewłaściwy profil dla jednostki, której zadaniem jest śledzenie mocy generowanej przez instalację fotowoltaiczną na dachu.
Elektroliza pem rozwiązuje problem dynamiki. Może szybko zmieniać moc wyjściową, działa przy wysokim natężeniu prądu, wytwarza czysty, wysokiej czystości wodór i funkcjonuje w szerokim zakresie obciążenia. Jednocześnie jednak wymaga irydu na anodzie oraz metali z grupy platyny w komórce — co stanowi strukturalny koszt i ryzyko związane z łańcuchem dostaw, którego nie da się zniwelować wyłącznie poprzez zwiększenie skali produkcji. Zalety technologii PEM są rzeczywiste, lecz jej powielanie w każdym punkcie zapotrzebowania jest kosztowne.
AEM — membrana wymiany anionowej — celowo zajmuje pozycję pośrednią. Zaczerpnięto architekturę ogniw PEM (cienka membrana, sucha katoda, wysoka czystość wydajności, szybka reakcja, szeroki zakres regulacji), ale zastosowano chemię podobną do alkalicznej, która nie wymaga irydu ani platyny. Wynikowy układ zachowuje się jak PEM, ale jest zbudowany z materiałów bardziej typowych dla technologii alkalicznej.
Co właściwie mówią opublikowane dane dotyczące AEM
Wskazane parametry wydajności są teraz wiarygodne, a nie jedynie aspiracyjne. Systemy AEM klasy megawatowej firmy Enapter zostały zapowiedziane w 51,3 kWh na kilogram wodoru w maju 2025 roku, poprawione w stosunku do 53,3 kWh/kg . Przy dolnej wartości kalorycznej wodoru (33,33 kWh/kg) wartość 53,3 kWh/kg odpowiada przybliżonej sprawności systemu na poziomie 62,5% — należy zauważyć, że pomiar przeprowadzono przy ciśnieniu wyjściowym 35 bar i czystości ok. 99,9%, a nie przy ciśnieniu atmosferycznym oraz wilgotnym, zanieczyszczonym strumieniu gazu.
Porównywalna jednostka o mocy 1 MW ma nominalną moc wyjściową do 210 Nm³/h (≈450 kg/dzień) , czystość 99,95% (do 99,999% z opcjonalnym suszarką), ciśnienie wyjściowe 35 bar oraz zakres regulacji mocy od 3% do 100% obciążenia .
Ta ostatnia wartość ma większe znaczenie niż wskaźnik sprawności. Zakres regulacji mocy od 3% do 100% umożliwia zasilanie elektrolizera bezpośrednio z niestabilnego źródła energii, a nie na podstawie umowy z siecią.
Ponadto architektura jest modułowa — składa się z wielu identycznych małych stosów zamiast jednej dużej komórki — dzięki czemu moc można zwiększać w niewielkich przyrostach, awaria pojedynczego stosu stanowi jedynie zadanie konserwacyjne, a nie przestoje, a nie istnieje minimalny rozmiar instalacji, poniżej którego ekonomia staje się nieopłacalna.
Chcesz pełną specyfikację? Pobierz kartę techniczną linii [PRODUCT-LINE] →
Przechowywanie w stanie stałym: rezygnacja z ciśnienia bez utraty gęstości
Jeśli technologia AEM rozwiązuje problem produkcji, to w przypadku przechowywania wodoru w układach rozproszonych odpowiedź na stronie magazynowania jest domyślna — ale ta domyślna odpowiedź jest błędna.
Skompresowany wodór w zakresie ciśnień 350–700 bar to standardowe podejście, które wiąże się z konkretnym zestawem kosztów: drogie zbiorniki kompozytowe, wielostopniowa kompresja z własnym obciążeniem energetycznym, rygorystyczne odstępy oddzielające, okresowa ponowna kwalifikacja oraz zbiornik, który albo jest pełny, albo właśnie napełniany. W ujęciu rozproszonym sam kompresor może stanowić nieproporcjonalnie dużą część bilansu elektrowni.
Wodorotlenki metaliczne przechowują wodór w postaci stałej. Wodór jest pochłaniany przez stop metalu, tworząc wodorotlenek, i uwalniany na żądanie poprzez dostarczenie ciepła. Nie występuje wolny gaz pod wysokim ciśnieniem — ciśnienie robocze podczas ładowania wynosi zazwyczaj poniżej 5 MPa , a wodór jest związany chemicznie, a nie jedynie ściskany.
Wynikają z tego trzy konsekwencje, które stanowią powód, dla którego technologia ta nadaje się do systemów rozproszonych.
Bezpieczeństwo ma charakter strukturalny, a nie proceduralny
Gdy wodór jest związany w stanie stałym, wyciek nie powoduje powstania dużej zapłonowej chmury, a przebicie nie powoduje jednoczesnego uwolnienia całej ilości wodoru. Desorpcja to powolny proces ograniczony przez przepływ ciepła — w przypadku pożaru lub uderzenia materiał nie może natychmiastowo uwolnić zawartości, co eliminuje najgorszą ścieżkę wtórnych wypadków. Jest to właściwość samego materiału, a nie dodatkowego systemu bezpieczeństwa. Może to również znacznie uprościć uzyskiwanie zezwoleń na lokalizacjach położonych blisko ludzi.
Gęstość objętościowa jest rzeczywiście wysoka
Opublikowane porównania wskazują, że gęstość objętościowa energii wodoru w metalicznych wodorokrętach wynosi około 2 do 4,4 raza więcej niż wodoru skompresowanego do 35 MPa . Lokalizacje rozproszone zwykle mają ograniczoną powierzchnię, więc właśnie ten wskaźnik decyduje o tym, czy jednostka magazynująca zmieści się fizycznie.
Brak parowania, brak samorozładowania
W przeciwieństwie do ciekłego wodoru nic nie paruje, gdy system pozostaje w stanie bezczynności. Długotrwałe magazynowanie w trybie czuwania — dokładnie to, czego wymagają zastosowania związane z rezerwowym zasilaniem i sezonowymi buforami — staje się praktyczne.
Kompromis jest uczciwy i powinien być wyrażony jasno: wodoropochodne są ciężkie . Pojemność grawimetryczna stanowi słabe ogniwo.
|
Materiał |
Odwracalna pojemność grawimetryczna |
Temperatura desorpcji |
Ciśnienie desorpcji |
Uwagi |
|
LaNi₅ (lanthanum-nickel) |
~1,4–1,6 wt% |
~20 °C |
0,2–0,8 MPa |
Działanie w temperaturze otoczenia, szybka kinetyka, dojrzała i szeroko stosowana technologia |
|
TiFe (tytan–żelazo) |
około 1,8–1,9 % mas. |
~20 °C |
0,2–1,0 MPa |
Niski koszt, działanie w warunkach otoczenia, aktywacja może być trudna |
|
TiMn₂ (tytan–mangan) |
około 2,0–2,1 % mas. |
~20 °C |
0,5–1,0 MPa |
Dobra stabilność cyklowania |
|
V–Ti–Cr (roztwór stały typu BCC) |
około 3,5–3,8 % mas. |
~20 °C |
0,1–0,3 MPa |
Najwyższa pojemność przy temperaturze otoczenia, ale gorsza trwałość cyklowania i wyższy koszt |
|
MgH₂ (wodorek magnezu) |
~7,6 % wag. teoretycznie (~5,5 % wag. odwracalnie w praktyce) |
~280–300 °C |
~0,1 MPa |
Bezsprzecznie najlżejsza opcja, ale wymaga wysokiej jakości ciepła do uwalniania |
Jak czytać tę tabelę: dla buforowania rozproszonego przy temperaturze otoczenia rodzina międzymetaliczna (LaNi₅, TiFe, TiMn₂) jest podstawowym rozwiązaniem. Układy oparte na magnezach przewyższają je pod względem masy i kosztu surowców pierwotnych, ale są opłacalne jedynie tam, gdzie istnieje już źródło wysokotemperaturowe — np. odpadowe ciepło przemysłowe lub strumień procesowy o wysokiej temperaturze.
Jedna dodatkowa właściwość ma cicho istotne znaczenie: ponieważ desorpcja jest endotermiczny , jednostka magazynująca pobiera ciepło podczas uwalniania wodoru. Po połączeniu z ogniwem paliwowym jest to cecha, a nie wada — opublikowane badania wskazują, że system wodorokomórkowy może pochłaniać około 20–30% ciepła odpadowego ogniwa paliwowego podczas desorpcji, co jednocześnie zmniejsza obciążenie układu chłodzenia ogniwa paliwowego i poprawia ogólną sprawność systemu. Przechowywanie skompresowanego wodoru niczego nie zapewnia.
Zobacz, jak wszystko się łączy: Zapoznaj się z naszą gamą stałofazowych systemów przechowywania wodoru →
Dlaczego te dwie części pasują do siebie
Osobno każda z nich stanowi dobry komponent. Razem tworzą zamknięty obwód, którego żadna z nich nie potrafi utworzyć samodzielnie.
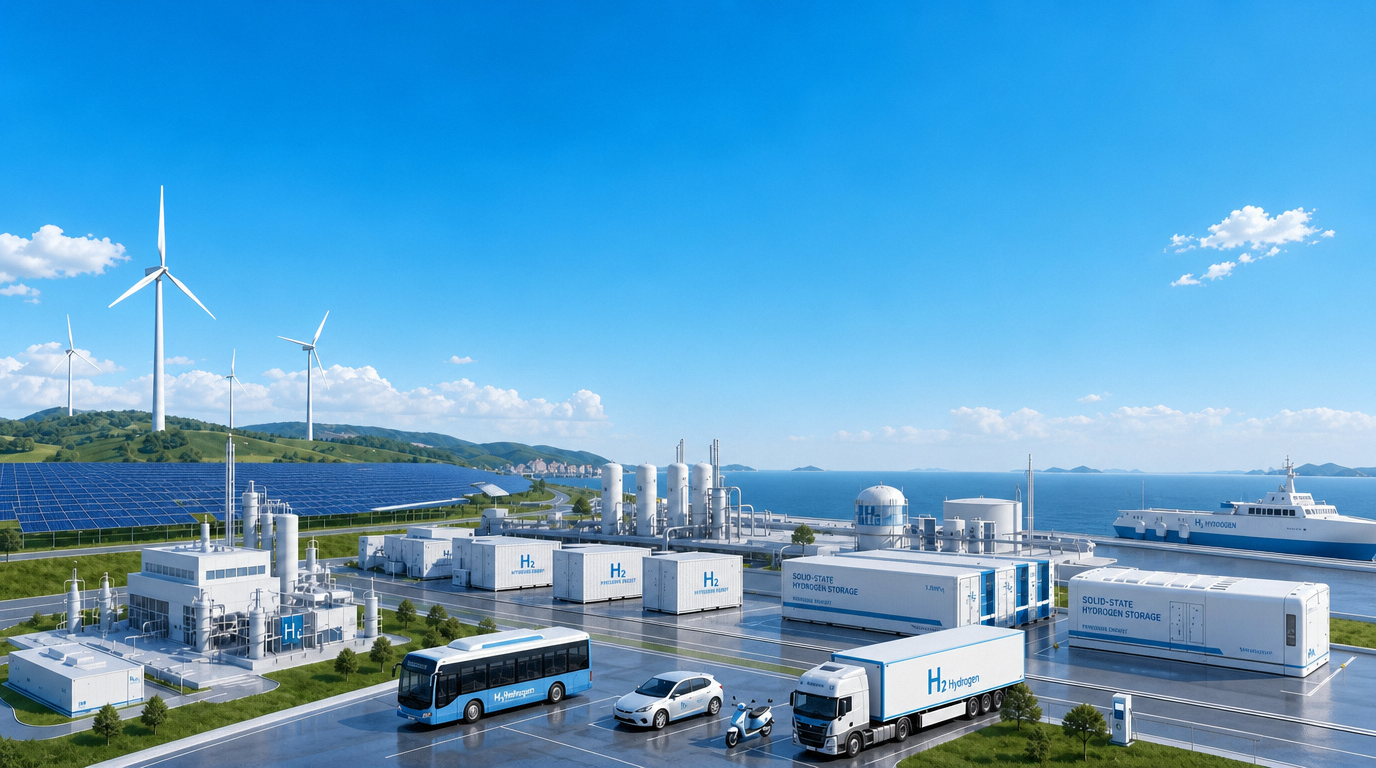
Architektura jest krótka: źródła odnawialne → szyna prądu stałego → elektrolizer AEM → wodór przy ciśnieniu ok. 35 bar → przechowywanie w metalowym wodorokomórku → ogniwo paliwowe lub dystrybutor. Bez wielostopniowego kompresowania do 700 bar. Bez ciekłego wodoru. Bez ciężarówek dostawczych.
Konkretne synergii:
- Dynamiczne dopasowanie. Zakres regulacji elektrolizera od 3 do 100% śledzi zmienność produkcji energii ze źródeł odnawialnych; bufor wodorowy w postaci wodorokrętków pochłania rozbieżność między produkcją a zapotrzebowaniem bez konieczności stosowania kosztownego stopnia kompresji pod wysokim ciśnieniem.
- Zgodność ciśnień. Ciśnienie wyjściowe elektrolizera AEM oraz ciśnienie ładowania wodorokrętków są tego samego rzędu wielkości. Nie musisz zakupić drogiego stopnia kompresji jedynie po to, by połączyć oba końce układu.
- Integracja cieplna. Ciepło odpadowe z ogniw paliwowych napędza desorpcję wodorokrętków. Prąd w, prąd wy — przy jednoczesnym wykorzystaniu ciepła do celów użytecznych zamiast jego odprowadzania do atmosfery.
- Bezpieczeństwo w miejscu użytkowania. Rozproszona instalacja zwykle znajduje się w pobliżu ludzi: na stacji obsługi pojazdów, kampusie lub budynku. Magazynowanie wodoru w postaci stałej przy niskim ciśnieniu zmienia profil ryzyka całej instalacji.
- Dopasowanie skali. Modularne stosy AEM i modularne pojemniki wodorowe oba skalują się małymi krokami, więc miejsce o mocy 50 kW i miejsce o mocy 2 MW wykorzystują tę samą technologię — nie dwie różne rodziny produktów.
Gdzie to odnosi pierwsze zwycięstwo
Uzupełnianie zapasu wodoru w miejscu zapotrzebowania. Baza lub centrum logistyczne, które samo wytwarza i magazynuje wodór, unika kosztów dostawy gazu ciężarówkami — dla małych objętości jest to dominujący pozycją kosztową.
Mikrosieci zastępujące diesel. Połączenie energii słonecznej, magazynowania i wodoru staje się opłacalne tam, gdzie alternatywą są agregaty prądotwórcze zasilane dieslem oraz logistyka paliwa do odległego miejsca — a właściwość sezonowego magazynowania ma tutaj znaczenie, jakiego nie mają baterie.
Zasilanie rezerwowe i zasilanie krytyczne w przemyśle. Centra danych, lokalizacje telekomunikacyjne oraz łańcuch chłodniczy wymagają długotrwałego, niskopoglądowego zasilania rezerwowego. Stałe magazynowanie nie wykazuje samorozładowania, a system można sprawdzać bez odpuszczania produktu.
Przemysłowe zastosowania ciepła i surowców w trybie odizolowanym. Tam, gdzie zakład już generuje odpadowe ciepło, system oparty na magnezie może połączyć wysoką pojemność masową z źródłem ciepła, które w przeciwnym razie byłoby marnowane.
Badania i linie pilotażowe. Szeroki zakres regulacji mocy i modułowa pojemność czynią technologię AEM praktyczną dla obiektów, które nie mogą uzasadnić inwestycji w instalację o mocy minimalnej na poziomie megawatów.
Ekonomika – przedstawiona szczerze
Koszty szybko się poprawiają, ale warto je rozróżnić opublikowane dane firmy od wyniki zweryfikowane przez podmioty niezależne .
Enapter publicznie określiła celowy koszt kapitałowy elektrolizera na poziomie 550 €/kW w skali masowej, co stanowi spadek w stosunku do wartości wynoszącej około 3 333 €/kW w produkcji małoseryjnej. Firma stwierdziła również, że jednostka AEM o mocy 1 MW może osiągnąć około 2,26 USD/kg wodoru przy cenie energii elektrycznej wynoszącej 30 €/MWh, wzrastając do około 3,33 €/kg przy cenie 50 €/MWh, przy założeniu współczynnika wykorzystania mocy wynoszącego 98%. Są to prognozy firmy oparte na określonych założeniach — należy traktować je jako orientacyjne, a nie jako zweryfikowany punkt odniesienia.
Czym jest nie, nie kluczowym elementem tej prognozy jest logiczna struktura: energia elektryczna z odnawialnych źródeł stanowi dominującą część kosztów zielonego wodoru, dlatego sprawność systemu wyznacza dolną granicę średniego znormalizowanego kosztu (LCOH). W zakresie 51–53 kWh/kg technologia AEM jest konkurencyjna względem typowych systemów alkalicznych i PEM, a w niektórych konfiguracjach nawet lepsza, przy czym osiąga to bez użycia irydu. Dla produkcji rozproszonej liczba wyrażająca sprawność ma większe znaczenie niż wartość CAPEX , ponieważ energia elektryczna jest często zakupiona po cenach detalicznych lub zbliżonych do detalicznych, a nie po przemysłowych cenach hurtowych.
Z drugiej strony, na rynku magazynowania handel ma inny charakter: handluje się kosztem kapitałowym stopu w zamian za uniknięte koszty sprężania, zbiorników wysokociśnieniowych oraz transportu ciężarówkami. W małych, rozproszonych instalacjach taki handel zwykle korzysta dla technologii stanu stałego. W bardzo dużych instalacjach połączonych rurociągiem zazwyczaj nie korzysta — i to właśnie jest kluczowy punkt.
Co nadal wymaga ulepszenia
Zrównoważona analiza musi wymieniać otwarte problemy.
- Trwałość membran AEM. Membrany wymiany anionowej nadal napotykają trudności związane ze stabilnością w środowisku alkalicznym oraz degradacją w trakcie długotrwałej eksploatacji. Potwierdzona w warunkach rzeczywistych żywotność stosu jest najważniejszą zmienną decydującą o wiarygodności tej technologii.
- Skala produkcji. Dotychczas większość objętości membran AEM pochodziła z małych, modułowych jednostek. Automatyzacja produkcji stosów to czynnik, który przekształca komponent o cenie 3333 €/kW w komponent o cenie 550 €/kW.
- Grawimetryczna utrata masy w przypadku wodorokrętów. Dla wszelkich zastosowań mobilnych wodorokręty metaliczne są rozwiązaniem nieodpowiednim. To technologia przeznaczona wyłącznie do zastosowań stacjonarnych.
- Zarządzanie temperaturą w łóżkach wodorokrętów. Niska przewodność cieplna w materiałach takich jak MgH₂ powoduje wewnętrzne gradienty temperatury i gorące punkty, co ogranicza ilość pojemności teoretycznej, jakiej można rzeczywiście użyć. Projektowanie systemu — nie tylko nauka o materiałach — decyduje o rzeczywistej wydajności.
- Koszt stopów i trwałość cyklowa. Materiały klasy LaNi₅ są dojrzałe, ale opierają się na surowcach ziem rzadkich; materiały o wyższej pojemności oparte na roztworach stałych typu BCC nadal cierpią na degradację podczas cyklowania.
Żadna z tych kwestii nie jest powodem oczekiwania. Są raczej powodem do precyzyjnego określenia segmentu rynku, do którego się sprzedaje.
Najczęściej zadawane pytania
Czym jest elektroliza AEM i jak różni się od elektrolizy PEM oraz alkalicznej? Elektroliza AEM (membranowa wymiana anionów) wykorzystuje cienką polimerową membranę do przewodzenia jonów wodorotlenkowych, łącząc architekturę komórki PEM z chemią typową dla elektrolizy alkalicznej. Oferta obejmuje szybkie uruchamianie, szeroki zakres obciążenia oraz wysoką czystość wydajnego wodoru – podobnie jak w przypadku PEM – ale bez konieczności stosowania irydu i innych metali z grupy platyny.
Ile energii zużywa elektrolizer AEM na kilogram wodoru? Systemy AEM klasy megawatowej firmy Enapter zostały zapowiedziane w maju 2025 roku z wydajnością 51,3 kWh/kg, co stanowi poprawę w stosunku do poprzedniej wartości 53,3 kWh/kg. Przy dolnej wartości opałowej wodoru wynoszącej 33,33 kWh/kg odpowiada to przybliżonej sprawności systemu na poziomie 62,5% przy ciśnieniu wyjściowym 35 bar i czystości ok. 99,9%.
Czym jest stało-fazowe magazynowanie wodoru? Wodor jest przechowywany chemicznie związany w stopie metalu jako hydrurek, a nie jako gaz pod ciśnieniem. Wodor jest uwalniany na żądanie poprzez ogrzewanie. Ciśnienie robocze podczas ładowania zwykle nie przekracza 5 MPa.
Czy stało-fazowe magazynowanie wodoru jest bezpieczniejsze niż wodor pod ciśnieniem? Profil ryzyka ma inną strukturę. Wodor związany w fazie stałej nie tworzy dużego zapłonowego chmury w przypadku wycieku, a desorpcja przebiega powoli i jest ograniczona ilością dostarczanego ciepła, więc cała ilość wodoru nie może zostać uwolniona natychmiast. Objętościowa gęstość energii hydrurów metalicznych jest ponadto około 2–4,4 raza większa niż gęstość energii wodoru sprężonego do 35 MPa.
Czy magazynowanie wodoru w hydrurach metalicznych może działać w temperaturze pokojowej? Tak — rodzina międzymetalicznych. LaNi₅ uwalnia wodór w temperaturze ok. 20 °C i przy ciśnieniu 0,2–0,8 MPa, TiFe – w temperaturze ok. 20 °C i przy ciśnieniu 0,2–1,0 MPa. Wodorotlenek magnezu oferuje znacznie wyższą pojemność (teoretycznie 7,6 % wag.), ale do uwalniania wodoru wymaga temperatury ok. 280–300 °C.
Czy dzisiaj rozproszona produkcja wodoru jest opłacalna pod względem kosztów? Zależy to niemal wyłącznie od ceny energii elektrycznej. Enapter stwierdził, że jednostka AEM o mocy 1 MW mogła by osiągnąć koszt ok. 2,26 USD/kg przy cenie energii 30 EUR/MWh oraz ok. 3,33 EUR/kg przy cenie 50 EUR/MWh przy współczynniku obciążenia wynoszącym 98 %. Są to prognozy firmy, a nie niezależnie zweryfikowane dane – jednak w przypadku rozproszonej produkcji uniknięcie procesów kompresji i transportu ciężarówkami daje jeszcze lepsze wyniki.
Podsumowanie
Rozproszona produkcja wodoru kończy się porażką, gdy traktuje się ją jako miniaturę scentralizowanej produkcji wodoru. Odnosi sukces, gdy każdy jej element dobiera się zgodnie z rzeczywistymi ograniczeniami: niestabilnym dopływem energii, małymi przyrostami mocy, bezpieczeństwem niskociśnieniowym, brakiem transportu ciężarówkami, minimalnymi koniecznościami konserwacji oraz lokalizacją w pobliżu ludzi.
Elektroliza AEM rozwiązuje aspekt produkcji tego rozwiązania — zachowuje cechy podobne do elektrolizy PEM, ale bez wysokich kosztów materiałów charakterystycznych dla PEM. Przechowywanie w metalowych hydrach rozwiązuje aspekt magazynowania — zapewnia wysoką gęstość objętościową, pracę przy ciśnieniu otoczenia, brak ubytków przez parowanie oraz termiczną integrację z ogniwem paliwowym, umożliwiającą odzyskanie energii.
Razem te technologie nie tylko marginalnie obniżają koszty. Eliminują całkowicie z systemu sprężarkę, kaskadę wysokiego ciśnienia oraz pojazd dostawczy. To właśnie dzięki temu rozproszona produkcja wodoru staje się systemem, który można rzeczywiście zainstalować, uzyskać na niego pozwolenie i eksploatować.
Planujesz projekt rozproszonej produkcji wodoru? Porozmawiaj z naszym zespołem inżynierów o cyklu pracy i ograniczeniach lokalizacji →
Źródła i uwagi dotyczące danych
Dla czytelników chcących zweryfikować podane wartości:
- Wydajność systemu AEM — Komunikat korporacyjny Enapter, maj 2025 (51,3 kWh/kg dla elektrolizerów klasy megawatowej z membraną AEM); dokumentacja produktowa Enapter i opisy techniczne dostępne publicznie (53,3 kWh/kg przy ciśnieniu 35 barg i czystości ok. 99,9 %; sprawność 62,5 % w odniesieniu do dolnej wartości opałowej; zakres obciążenia 3–100 %; wydajność 210 Nm³/h). Dane dotyczące kosztów materiałów i inwestycji początkowych pochodzą od firmy i nie są wynikami niezależnej, audytowanej oceny przez podmioty trzecie.
- Właściwości metalowych wodorokrętów — Publikacje Klopčiča i in., przegląd technologii magazynowania energii przeprowadzony przez rząd Wielkiej Brytanii (pojemności grawimetryczne, gęstość energetyczna objętościowa w porównaniu do skompresowanego wodoru przy ciśnieniu 35 MPa, ciśnienia i temperatury pracy); porównawcza analiza techniczno-ekonomiczna stacjonarnego magazynowania wodoru (masa łóżka, zapotrzebowanie cieplne na desorpcję, porównanie MgH₂ i LaNi₅); przegląd chiński technologii magazynowania wodoru w stanach stałych w projektach demonstracyjnych (tabela parametrów dla LaNi₅ / TiFe / TiMn₂ / V–Ti–Cr / MgH₂, ciśnienie ładowania poniżej 5 MPa, integracja 20–30 % odpadowego ciepła z ogniw paliwowych).
- Wartości przedstawione w postaci zakresów to zakresy zgłaszane w różnych źródłach, nie pojedyncze pomiary. Gdy wartość jest teoretycznym maksimum (np. MgH₂ przy 7,6 % wag.) – jest ona odpowiednio oznaczona i nie powinna być traktowana jako osiągalna liczba na poziomie całego systemu.
Spis treści
- Niezgodność, o której nikt nie chce mówić
- Dlaczego obie obecnie stosowane technologie elektrolizerów nie nadają się do małych mocy
- Przechowywanie w stanie stałym: rezygnacja z ciśnienia bez utraty gęstości
- Dlaczego te dwie części pasują do siebie
- Gdzie to odnosi pierwsze zwycięstwo
- Ekonomika – przedstawiona szczerze
- Co nadal wymaga ulepszenia
- Najczęściej zadawane pytania
- Podsumowanie