 EN
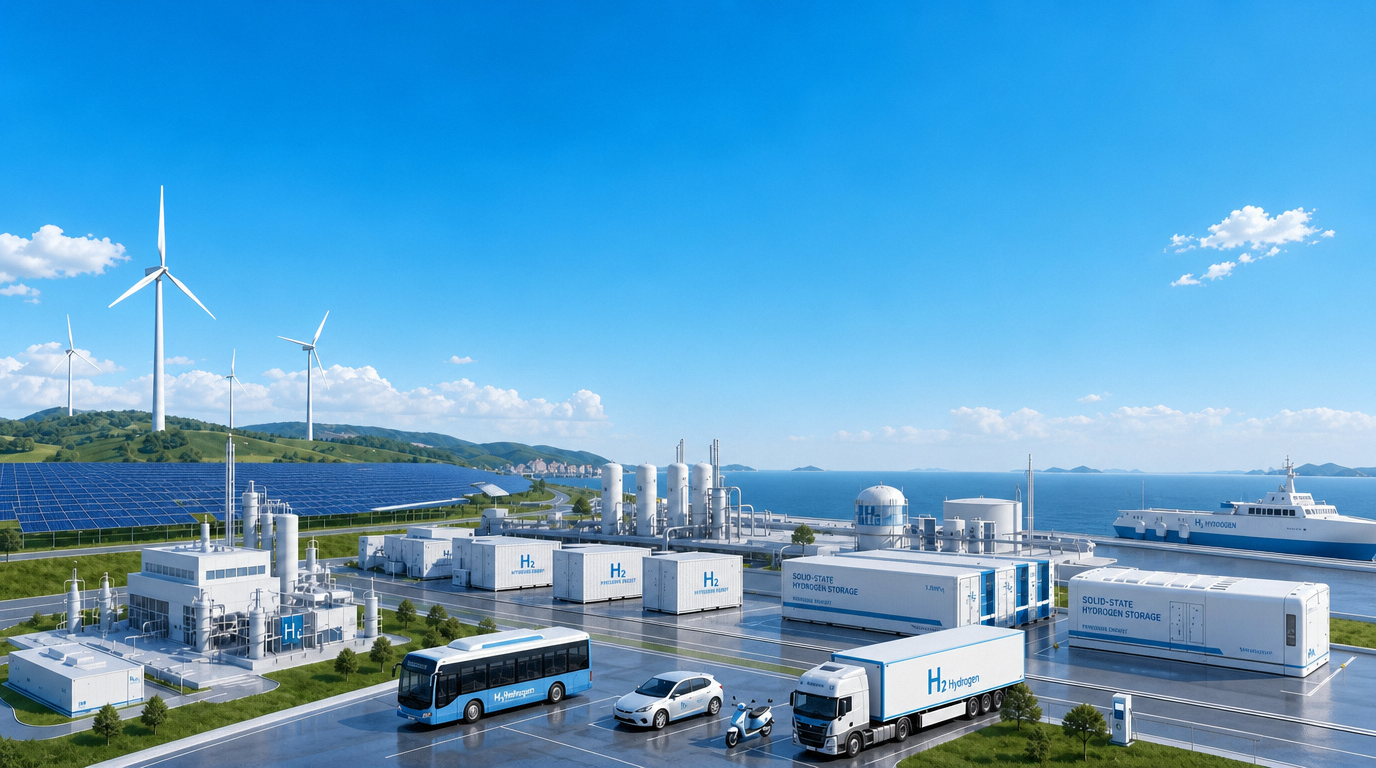
Kort sagt: De flesta väte-system är centraliserade designlösningar som har minskats i storlek – och därför stannar så många distribuerade projekt på grund av kostnader och tillståndsansökningar. Lösningen är att välja komponenter utifrån de begränsningar som faktiskt gäller vid användningsplatsen: intermittenta elkällor, små kapacitetsökningar, säkerhet vid lågt tryck, ingen transport med lastbil. Denna specifikation pekar mot ett specifikt komponentpar – AEM-elektrolys för produktion, metallhydridbaserad fastfaslagring för buffertfunktion . Den här artikeln behandlar varför varje del passar, vad de offentliggjorda prestandasiffrorna faktiskt säger och vilka problem som fortfarande är olösta.
Omatchningen som ingen vill prata om
Grönt väte har byggts på antagandet att skala är avgörande. Projektannonser räknas i hundratals megawatt. Elektrolysfabriker dimensioneras för gigawatt. Kostnadskurvor ritas utifrån förutsättningen att en mycket stor anläggning kommer att betjäna en mycket stor avtagare, ansluten via en pipeline som redan finns.
Verklig väteefterfrågan ser sällan ut så.
De platser som faktiskt behöver vätgas – en tankstation längs en logistikkorridor, en metallanläggning med en enda ugn, ett växthus, ett datacenters reservkraft, eller ett avlägset mikronät som för närvarande bränner diesel – är små, spridda och nästan aldrig belägna direkt ovanpå en pipeline. För dem innebär centraliserad produktion kostnader för komprimering, lagring under högt tryck, transport med lastbil och tillförsel utöver produktionskostnaden. I många distribuerade fall kostar denna leveranskedja mer än att producera vätgasen från grunden.
Den ärliga frågan är därför inte "hur gör vi centraliserad vätgas billigare?" Den är: hur ser ett vätgassystem ut när det är utformat för distribution från första principen, i stället för att vara en förminskad kopia av en raffinaderi?
Svaret är specifikt: AEM-elektrolys för produktion, metallhydrid-lagring i fast fas för buffertlagring.
Varför båda etablerade elektrolyserteknologierna misslyckas på liten skala
Det finns två mogna sätt att dela vatten idag, och båda har optimerats för något annat än distribuerad drift.
Alkalisk elektrolys är billig och hållbar, men den är utformad för stationär drift. Stora alkaliska stackar tycker inte om rampningshastigheter som uppstår vid sol- och vindkraft. De drivs också med en vätskeelektrolyt (vanligtvis KOH), vilket innebär hantering av frätande ämnen, rening av gaser och en minimilast under vilken systemet inte alls kan drivas. Det är precis fel profil för en enhet som ska följa en takmonterad PV-array.
Pem electrolysis löser dynamikproblemet. Den kan öka effekten snabbt, driftas vid hög strömtäthet, producerar ren vätgas med hög renhet och fungerar över ett brett lastområde. Den kräver också iridium vid anoden och platina-gruppmetaller i cellen – en strukturell kostnad och en leveranskedjorisk som inte kan elimineras genom volymökning ensam. PEM:s styrka är verklig, men det är dyrt att replikera vid varje efterfrågepunkt.
AEM – anjonutbytande membran – placeras medvetet mellan dessa två. Den använder PEM:s cellarkitektur (tunn membran, torr katod, högren utmatning, snabb respons, brett reglerområde), men med en alkaliskliknande kemikalie som inte kräver iridium eller platina. Resultatet beter sig som PEM och är byggt av material som liknar alkaliska system mer än PEM.
Vad de offentliggjorda AEM-siffrorna faktiskt säger
Prestandasiffrorna är nu trovärdiga snarare än idealistiska. Enapters megawattklassade AEM-system annonserades i 51,3 kWh per kg vätgas i maj 2025, förbättrade från 53,3 kWh/kg . Vid vätgases lägre värmevärde (33,33 kWh/kg) motsvarar 53,3 kWh/kg ungefär 62,5 % systemeffektivitet — och observera att detta mäts vid 35 bar uttryckspress och ca 99,9 % renhet, inte vid atmosfäriskt tryck med en fuktig, smutsig gasström.
Den jämförbara 1 MW-enheten är dimensionerad för upp till 210 Nm³/h (≈450 kg/dag) , 99,95 % renhet (upp till 99,999 % med en valfri torrare), 35 bar utgångstryck och en regleromfattning på 3 % till 100 % last .
Det sista talet är viktigare än verkningsgradsfiguren. En regleromfattning på 3–100 % är det som gör att en elektrolysator kan drivas direkt av en intermittenta källa i stället för av ett elnätsavtal.
Och eftersom arkitekturen är modulär – många identiska små stackar istället för en enda stor cell – skalar kapaciteten i små steg, en felaktig stack är ett underhållsobjekt snarare än en driftstopp, och det finns ingen minsta anläggningsstorlek under vilken ekonomin kollapsar.
Vill du ha den fullständiga specifikationen? Ladda ner [PRODUCT-LINE] tekniska specifikationsbladet →
Faststoffsparning: ge upp tryck utan att ge upp densitet
Om AEM löser produktionen har lagringssidan av distribuerad vätgas sitt eget standard-svar – och standard-svaret är fel.
Komprimerad vätgas vid 350–700 bar är den standardmässiga metoden, och den medför en specifik uppsättning kostnader: dyr utrustning av kompositmaterial, flerstegskomprimering med dess egen energipåverkan, strikta separationsavstånd, periodisk omgodkännande och en behållare som antingen är full eller fylls.
Metallhydrid lagrar vätgas i fast form. Vätgas absorberas i en metalllegering för att bilda ett hydrid och frigörs på begäran genom tillförsel av värme. Det finns ingen fri gas vid högt tryck – det arbetstryck som krävs vid laddning är vanligtvis under 5 MPa , och vätgasen är kemiskt bunden snarare än enbart komprimerad.
Tre konsekvenser följer, och de är anledningen till att denna teknik är lämplig för ett distribuerat system.
Säkerheten är strukturell, inte procedurbaserad
När vätgas är bunden i ett fast ämne bildas vid en läcka ingen stor brandfarlig moln, och vid genomborrning frigörs inte hela lagret på en gång. Desorption är en långsam, värmebegränsad process – under en brand- eller stötsituation kan materialet inte tömma sitt innehåll omedelbart, vilket eliminerar den värsta vägen för sekundära olyckor. Detta är en egenskap hos materialet självt, inte hos ett tillagt säkerhetssystem. Det kan också väsentligt förenkla tillståndsgivningen vid anläggningar som ligger nära människor.
Volymetrisk densitet är faktiskt hög
Publicerade jämförelser anger metallhydriders volymetriska energitäthet till cirka 2–4,4 gånger så hög som vätgas tryckd till 35 MPa . Distribuerade anläggningar är vanligtvis begränsade när det gäller utrymme, så detta är den måttenhet som avgör om en lagringsenhet fysiskt får plats.
Ingen förlust genom avdunstning, ingen självurladdning
Till skillnad från flytande vätgas avdunstar ingenting medan systemet står i viloläge. Lagring över långa tidsperioder – exakt vad reservkraft- och säsongsbegränsningsapplikationer kräver – blir praktiskt möjlig.
Kompromissen är ärlig och bör uttryckas tydligt: hydriderna är tung . Gravimetris kapacitet är den svaga axeln.
|
Material |
Återvinnbar gravimetris kapacitet |
Desorptions temperatur |
Desorptions tryck |
Anteckningar |
|
LaNi₅ (lanthanum-nickel) |
~1,4–1,6 viktprocent |
~20 °C |
0,2–0,8 MPa |
Drift vid rumstemperatur, snabba kinetiska processer, mogen och bredvid använd |
|
TiFe (titanium-järn) |
~1,8–1,9 viktprocent |
~20 °C |
0,2–1,0 MPa |
Låg kostnad, drift vid rumstemperatur, aktivering kan vara känslomässig |
|
TiMn₂ (titanium-mangan) |
~2,0–2,1 viktprocent |
~20 °C |
0,5–1,0 MPa |
Bra cykelstabilitet |
|
V–Ti–Cr (BCC-fast lösning) |
~3,5–3,8 viktprocent |
~20 °C |
0,1–0,3 MPa |
Högsta kapacitet vid omgivningstemperatur, men sämre cykeltåliga och högre kostnad |
|
MgH₂ (magnesiumhydrid) |
~7,6 viktprocent teoretiskt (~5,5 viktprocent reversibelt i praktiken) |
~280–300 °C |
~0,1 MPa |
Lättast alternativ med avseende på vikt, men kräver högkvalitativ värme för att frigöra väte |
Så här läser du denna tabell: för distribuerad buffring vid omgivningstemperatur är intermetalliska system (LaNi₅, TiFe, TiMn₂) standardvalet. Magnesiumbaserade system är fördelaktiga vad gäller vikt och råmaterialkostnad, men är endast rimliga där en högtemperaturvärmekälla redan finns – till exempel industriell spillvärme eller en högtemperaturprocessström.
En ytterligare egenskap är tyst men viktig: eftersom desorption är endotermisk , lagringenhetens värmeupptag ökar när den frigör väte. Kopplad till en bränslecell är detta en fördel snarare än ett fel — publicerade studier visar att ett hydridsystem kan absorbera ungefär 20–30 % av en bränslecells spillvärme under desorption, vilket samtidigt minskar behovet av kylning för bränslecellen och förbättrar systemets totala verkningsgrad. Vid komprimerad lagring får man ingenting tillbaka.
Se hur det hänger ihop: Utforska vår sortiment av fasta vätelagringslösningar →
Varför de två delarna hör ihop
Var och en är en bra komponent på egen hand. Tillsammans stänger de en krets som ingen av dem kan stänga ensam.
Arkitekturen är kort: förnybar energi → likströmsbuss → AEM-elektrolysator → väte vid ca 35 bar → metallhydridlagring → bränslecell eller dispenser. Ingen flerstegskomprimering till 700 bar. Ingen flytande väte. Ingen leveransbil.
De specifika synergier:
- Dynamisk anpassning. Elektrolysatorns regleringsområde mellan 3–100 % följer förnybar energiproduktionen; hydridbufferten absorberar skillnaden mellan produktion och efterfrågan utan att kräva en högtryckskaskad.
- Tryckkompatibilitet. AEM-uttrycket tryck och hydridladdningstrycket ligger i samma storleksordning. Du behöver inte köpa en dyr kompressionssteg bara för att få de två delarna att kommunicera med varandra.
- Värmekoppling. Bränslecellens spillvärme driver hydridavlämningen. El in, el ut – med värme som utför nyttigt arbete istället for att släppas ut i atmosfären.
- Säkerhet vid användningsplatsen. En distribuerad anläggning ligger vanligtvis nära människor: ett depåområde, en campus eller en byggnad. Lagring av fast material vid lågt tryck förändrar hela anläggningens riskprofil.
- Skalningsanpassning. Modulära AEM-stapel och modulära hydridbehållare kan båda skalas i små steg, så en 50 kW-anläggning och en 2 MW-anläggning använder samma teknik – inte två olika produktfamiljer.
Var detta vinner först
Tankning vid efterfrågepunkten. Ett depå- eller logistikcentrum som producerar och lagrar eget vätgas undviker kostnaden för gas som transporteras med lastbil, vilket för små volymer är den dominerande kostnadsposten.
Mikronät som ersätter diesel. Solenergi plus lagring plus vätgas blir lönsamt där alternativet är dieseldrivna aggregat och bränslelogistik till en avlägsen plats – och egenskapen att lagra energi över säsonger är avgörande här, på ett sätt som inte gäller för batterier.
Industriell reservkraft och kritisk kraftförsörjning. Datacenter, telekommunikationsstationer och kylkedjor kräver reservkraft med lång drifttid och minimal underhållsbehov. Fastlagring har ingen självurladdning, och systemet kan testas utan att avge produkt.
Avskild industriell värme och råmaterial. Där en anläggning redan har spillvärme kan ett magnesiumbaserat system kombinera hög gravimetrik kapacitet med en värmekälla som annars slängs bort.
Forskning och pilotlinjer. Bred reglerbarhet och modulär kapacitet gör AEM praktiskt för anläggningar som inte kan motivera en minsta skala på megawattnivå.
Ekonomiken, uttryckt ärligt
Kostnadshistorien förbättras snabbt, men det är värt att skilja på offentliggjorda företagsuppgifter från tredjepartsverifierade resultat .
Enapter har offentligt satt som mål en kapitalkostnad för elektrolysatorer på 550 €/kW vid storskalig produktion, ned från cirka 3 333 €/kW vid små serieproduktioner. Företaget har även uppgett att en 1 MW AEM-enhet kan producera väte för cirka 2,26 USD/kg vid en elpris på 30 €/MWh och stiga till cirka 3,33 €/kg vid 50 €/MWh, förutsatt en lastfaktor på 98 %. Dessa siffror är företagets prognoser, baserade på specifika antaganden – betrakta dem som riktlinjer, inte som en granskad referens.
Vad är - Nej, inte alls. prognosens strukturella logik är att förnybar el utgör den dominerande kostnaden för grönt väte, så systemeffektiviteten bestämmer bottengränsen för den genomsnittliga kostnaden. Med en effektivitet på 51–53 kWh/kg är AEM konkurrenskraftig jämfört med – och i vissa konfigurationer bättre än – vanliga alkaliska och PEM-systems effektivitet, och uppnår detta utan iridium. För distribuerad produktion är effektivitetssiffran viktigare än investeringskostnadssiffran , eftersom man ofta köper el till detaljhandelspris eller nära detaljhandelspris snarare än till industriella grossistpriser.
På lagringssidan är handeln annorlunda: man handlar kapitalkostnaden för legeringen mot de undvikta kostnaderna för kompression, högtrycksbehållare och lastbilstransporter. I små, decentraliserade installationer tenderar denna handel att gynna fastfas-tekniken. I mycket stora installationer som är anslutna till rörledningar gäller detta vanligtvis inte – vilket just är poängen.
Vad som fortfarande behöver förbättras
Ett balanserat fall måste namnge de öppna problemen.
- AEM-membranets hållbarhet. Anjonutbytande membran står fortfarande inför utmaningar vad gäller alkalisk stabilitet och nedbrytning under långa driftstider. Fältproven stack-livslängd är den enskilt viktigaste variabeln för teknikens trovärdighet.
- Tillverkningskapacitet. De flesta AEM-enheter hittills kommer från små modulära enheter. Automatiserad stack-tillverkning är den hävstång som omvandlar en komponent på 3 333 €/kW till en på 550 €/kW.
- Hydridens gravimetriska nackdel. För allt som måste röra sig är metallhydriderna fel svar. Detta är stationär teknik.
- Värmehantering i hydridbäddar. Låg termisk ledningsförmåga i material som MgH₂ skapar interna temperaturgradienter och heta fläckar, vilket begränsar hur mycket av den teoretiska kapaciteten du faktiskt kan använda. Systemdesign – inte bara materialvetenskap – avgör prestandan i verkligheten.
- Legeringskostnad och cykeltid. LaNi₅-klassmaterial är mogna men bygger på sällsynta jordartsmetaller; högkapacitiva BCC-fastalösningar lider fortfarande av försämrad cykeltid.
Ingen av dessa är skäl att vänta. De är skäl att vara noggrann med vilken segment du säljer till.
Vanliga frågor
Vad är AEM-elektrolys och hur skiljer den sig från PEM och alkalisk elektrolys? AEM (anjonutbytande membran)-elektrolys använder en tunn polymermembran för att leda hydroxidjoner, vilket kombinerar PEM:s cellarkitektur med alkalisk-liknande kemi. Den erbjuder snabb belastningsändring, brett lastområde och högpuret utflöde, precis som PEM, men utan PEM:s krav på iridium och platina-gruppmetaller.
Hur mycket energi använder en AEM-elektrolysator per kilogram vätgas? Enapters megawattklass AEM-system annonserades i maj 2025 med en effektivitet på 51,3 kWh/kg, förbättrad från 53,3 kWh/kg. Vid vätgases undre värmevärde på 33,33 kWh/kg motsvarar detta ungefär 62,5 % systemeffektivitet vid en utgående trycknivå på 35 bar och en renhet på ca 99,9 %.
Vad är fastfas-vätgasslagring? Den lagrar vätgas kemiskt bunden inuti en metalllegering som en hydrid, snarare än som en komprimerad gas. Vätgas frigörs på begäran genom tillförsel av värme. Drifttrycket under laddning är vanligtvis lägre än 5 MPa.
Är fastfas-vätgasslagring säkrare än komprimerad vätgas? Riskprofilen skiljer sig strukturellt åt. Vätgas bunden i en fast fas bildar inte en stor brandfarlig moln vid läckage, och desorption är en långsam, värmebegränsad process, så hela lagringsmängden kan inte frigöras omedelbart. Den volymetriska energitätheten för metallhydrid är också ungefär 2–4,4 gånger högre än för vätgas komprimerad till 35 MPa.
Kan metallhydridlagring fungera vid rumstemperatur? Ja — intermetalliska familjen gör det. LaNi₅ avger väte vid cirka 20 °C och 0,2–0,8 MPa, TiFe vid cirka 20 °C och 0,2–1,0 MPa. Magnesiumhydrid erbjuder mycket högre kapacitet (7,6 viktprocent teoretiskt), men kräver cirka 280–300 °C för att frigöra väte.
Är distribuerad väteproduktion kostnadseffektiv idag? Det beror nästan uteslutande på elpriset. Enapter har uppgett att en 1 MW AEM-enhet kan nå cirka 2,26 USD/kg vid 30 EUR/MWh, och stiga till cirka 3,33 EUR/kg vid 50 EUR/MWh med en lastfaktor på 98 %. Det är företagets prognoser, inte oberoende granskade siffror – men i distribuerade sammanhang förbättrar undvikandet av komprimering och transport med lastbil bilden ytterligare.
Slutresultatet
Distribuerad väte misslyckas när den behandlas som en miniatyrversion av centraliserad väte. Den lyckas när varje komponent väljs ut med hänsyn till de faktiska begränsningarna: intermittenta elkällor, små kapacitetsökningar, säkerhet vid lågt tryck, ingen transport med lastbil, minimal underhållsbehov och en plats belägen nära människor.
AEM-elektrolys löser produktionsdelen av den specifikationen – PEM-liknande beteende utan PEM:s materialkostnad. Metallhydridlagring löser lagringsdelen – hög volymdensitet, omgivningstryck, ingen förlust genom förångning och en termisk koppling till bränslecellen som återger energi.
Tillsammans minskar de inte bara kostnaden marginalt. De eliminerar kompressorn, den högtryckskaskaden och leveransbilen helt och hållet. Det är detta som gör distribuerad väte till ett system som du faktiskt kan installera, få tillstånd för och driva.
Planerar du ett projekt för distribuerad väte? Prata med vårt ingenjörsteam om dina driftcykler och platsbegränsningar →
Källor och datanoteringar
För läsare som vill kontrollera siffrorna:
- AEM-systemets prestanda — Enapters företagsmeddelande, maj 2025 (51,3 kWh/kg för megawattklassens AEM); Enapters produktdocumentation och publicerade tekniska beskrivningar (53,3 kWh/kg vid 35 barg och ca 99,9 % renhet; 62,5 % verkningsgrad baserat på undre värmevärde; lastområde 3–100 %; 210 Nm³/h). Materialkostnads- och CAPEX-siffror är företagets egna uttalanden, inte granskade tredjepartsresultat.
- Metallhydriders egenskaper — Klopčič et al. samt Storbritanniens regerings översikt av energilagrings-tekniker (gravimetriska kapaciteter, volymetrisk energitäthet i förhållande till väte komprimerat till 35 MPa, drifttryck och drifttemperaturer); jämförande teknisk-ekonomisk bedömning av stationär vätelagring (bäddmassa, desorptionsbelastning, jämförelse mellan MgH₂ och LaNi₅); kinesiskspråkig översikt av fastfas-vätelagring i demonstrationsprojekt (parameter-tabell för LaNi₅ / TiFe / TiMn₂ / V–Ti–Cr / MgH₂, laddningstryck under 5 MPa, integrering av 20–30 % av bränslecellsavvärme).
- Värden visas som intervall är rapporterade räckvidder från olika källor, inte enskilda mätningar. När en siffra är en teoretisk maximi (till exempel MgH₂ vid 7,6 viktprocent) markeras detta som sådant och bör inte tolkas som ett uppnåeligt systemnivå-värde.
Innehållsförteckning
- Omatchningen som ingen vill prata om
- Varför båda etablerade elektrolyserteknologierna misslyckas på liten skala
- Faststoffsparning: ge upp tryck utan att ge upp densitet
- Varför de två delarna hör ihop
- Var detta vinner först
- Ekonomiken, uttryckt ärligt
- Vad som fortfarande behöver förbättras
- Vanliga frågor
- Slutresultatet